.png "TOOLARENA - интернет-магазин металлорежущего инструмента")

Термопатроны: как спасти дорогой инструмент и шпиндель
Оглавление
-
История одного шпинделя, или почему фреза за 400 евро сгорает за полчаса
-
Вечные цанги: универсальность, за которую приходится платить
-
Weldon: надёжный дедушка, который не выносит высоких оборотов
-
Тонкий профиль: как пролезть в глубокий карман и не задеть стенку
-
Что получает поверхность, подшипники и нервная система технолога
История одного шпинделя, или почему фреза за 400 евро сгорает за полчаса
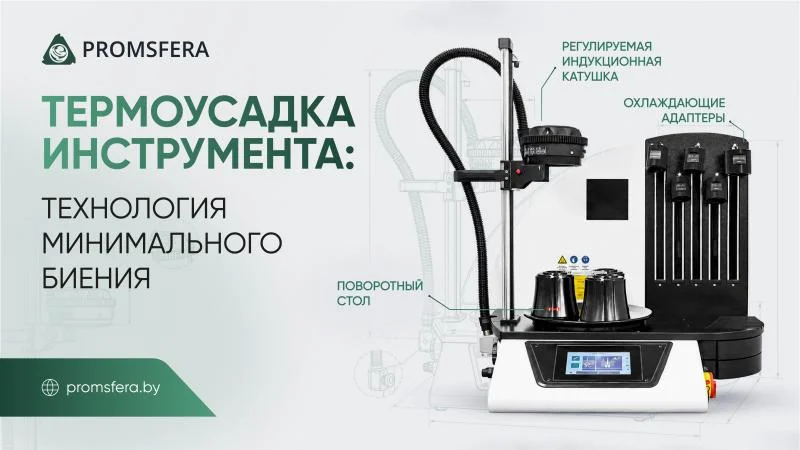
Представьте цех. Новенький пятиосевой станок стоимостью в полмиллиона евро. Шпиндель раскручивается до 20 000 оборотов в минуту, в цанговом патроне зажата твердосплавная фреза за 400 евро. Оператор запускает программу, и через двадцать минут слышен тот самый противный высокочастотный свист. На детали появляется характерная «рябь», а режущая кромка фрезы выкрашена так, будто по ней били молотком. Знакомая картина? Мы видим такое очень часто. И почти всегда корень зла спрятан не в станке и не в инструменте, а в скромном переходнике между ними. Термоусадочный патрон - вот что способно переломить эту ситуацию раз и навсегда.
Вибрация - невидимый убийца точности и бюджета
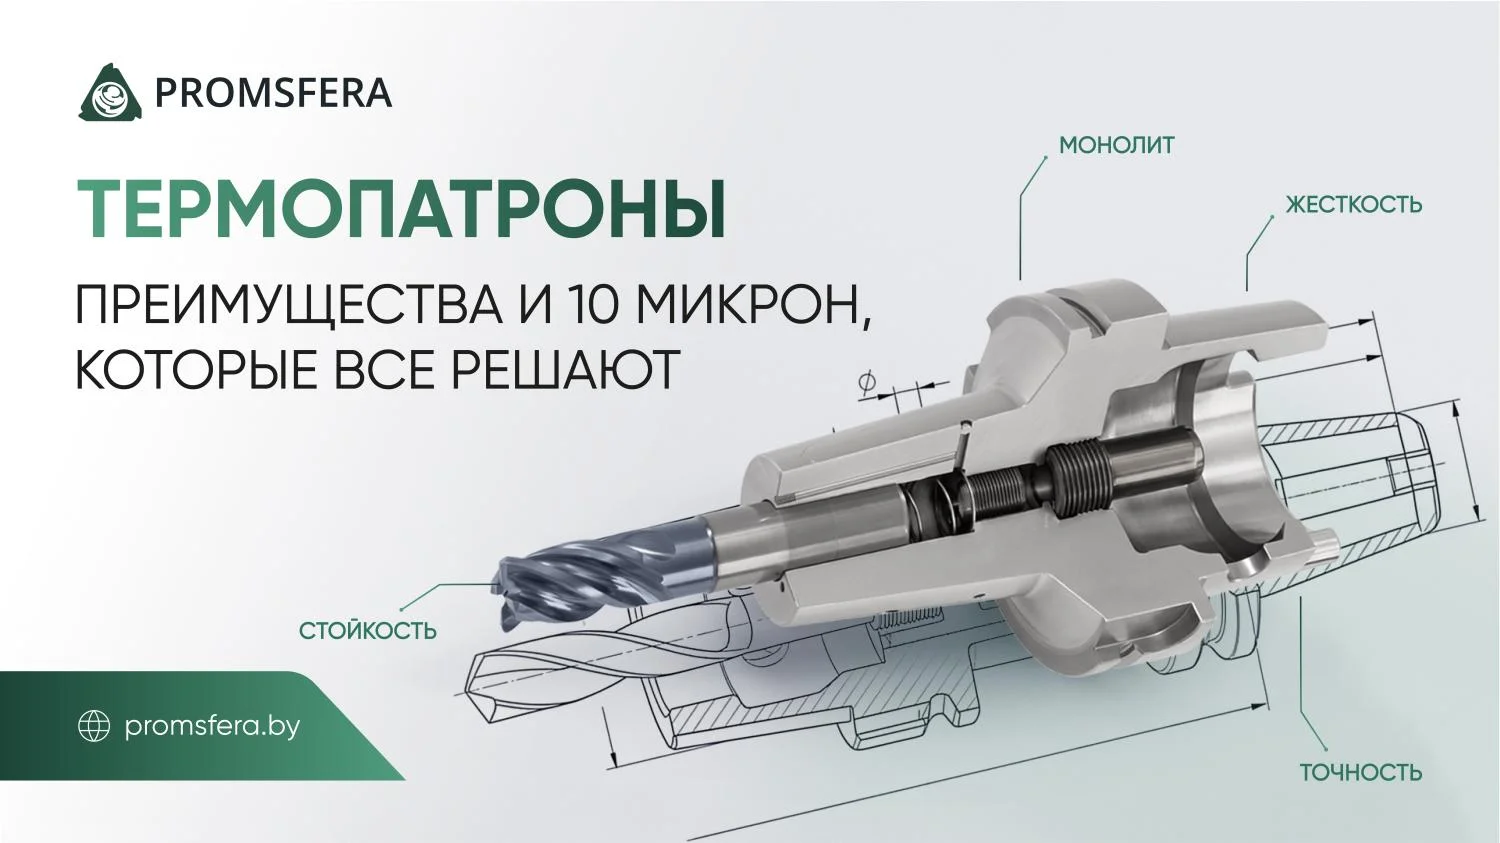
На высоких оборотах центробежные силы растут не линейно, а пропорционально квадрату скорости. Если инструмент смещён от оси вращения всего на 10 микрон, на 20 000 об/мин это смещение превращается в мощную динамическую нагрузку. Фреза работает как эксцентрик, нанося микроудары по обрабатываемому материалу и по подшипникам шпинделя. Эти микроудары выкрашивают режущую кромку, снижают стойкость инструмента в 2-3 раза, портят качество поверхности и постепенно разрушают прецизионные опоры шпиндельного узла. Ремонт такого шпинделя может доходить до 30 000 евро, не говоря уже о неделях простоя. А ведь достаточно было убрать эти 10 микрон - и ситуация меняется кардинально.


Термоусадка: физика, доступная каждому
Принцип работы термопатрона базируется на школьном курсе физики - линейном тепловом расширении металлов. Посадочное отверстие в холодном состоянии на 2-7 микрон меньше диаметра хвостовика фрезы. Вставить инструмент руками невозможно. Тогда в дело вступает индуктор: оправку помещают в катушку, где за 3-10 секунд зона зажима нагревается до 300-350 °C. Металл расширяется, отверстие увеличивается, и фреза буквально проваливается на своё место. После охлаждения (воздухом, контактным радиатором или эмульсией) патрон равномерно обжимает хвостовик по всей длине и окружности. Никакой магии - только законы физики, поставленные на службу точности.

Почему «монолит» - это круче, чем кажется
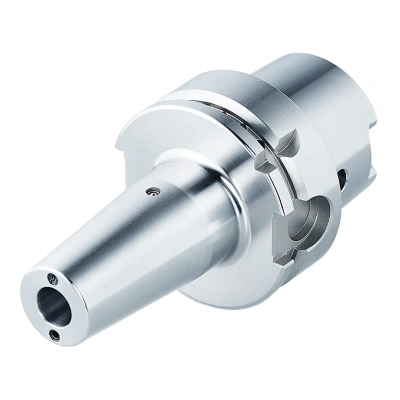
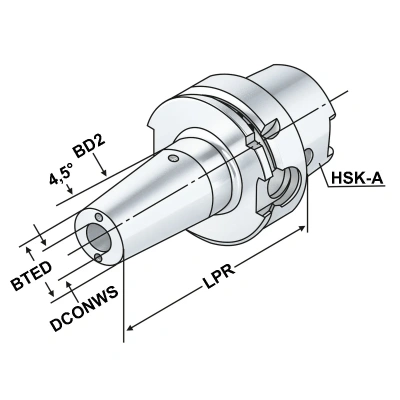
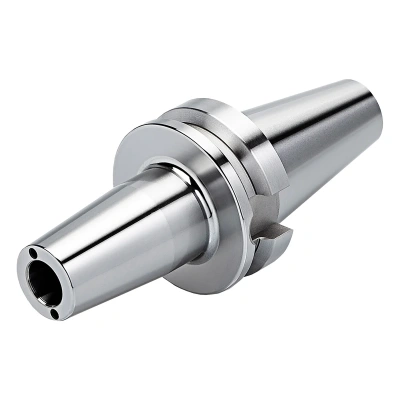
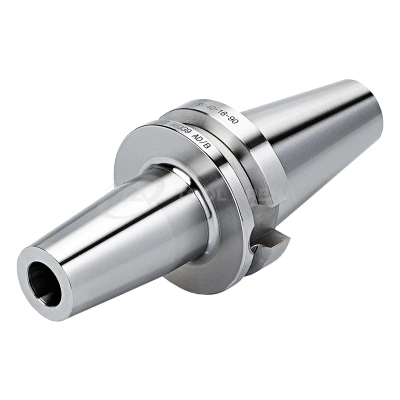
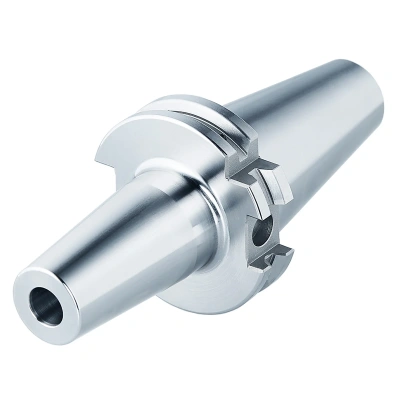
Термопатрон - это цельный кусок специальной инструментальной стали. В нём нет гаек, винтов, лепестков, зазоров и переходных втулок. Инструмент и оправка становятся единым целым, по жёсткости приближаясь к монолитному инструменту. Исчезают люфты, исключён проворот фрезы под нагрузкой, невозможно вытягивание инструмента при вибрациях. Именно эта «монолитность» позволяет поднимать подачи, увеличивать глубину резания и получать стабильно высокое качество поверхности.
Сравнительная таблица: выбираем с открытыми глазами
| Параметр | Термопатрон | ER цанга | Weldon |
|---|---|---|---|
| Радиальное биение, мкм | ≤3 | 5-15 (новая) | 10-20 |
| Балансировка | G2.5 при 25 000 об/мин | средняя | низкая |
| Жёсткость соединения | монолитная | пониженная | средняя |
| Геометрическая проходимость | ультратонкая | массивная гайка | громоздкая |
| Риск вытягивания инструмента | отсутствует | возможен при вибрациях | низкий |
| Время смены инструмента | 30-60 сек (с охл.) | 15-30 сек | 10 сек |
Цифры, которые говорят сами за себя
-
Радиальное биение термопатрона - стабильно ≤3 мкм, измеренное непосредственно на вылете инструмента.
-
Класс балансировки - G2.5 при 25 000 об/мин, что соответствует самым строгим требованиям высокоскоростного шпинделя.
-
Стойкость фрезы при переходе от оснастки с биением 50 мкм к термопатрону увеличивается в 2-3 раза. При биении 3 мкм ресурс растёт дополнительно.
-
Повторяемость: даже после тысяч циклов нагрева и охлаждения биение не «уплывает», если соблюдать элементарные правила эксплуатации.
Тонкий профиль: как пролезть в глубокий карман и не задеть стенку
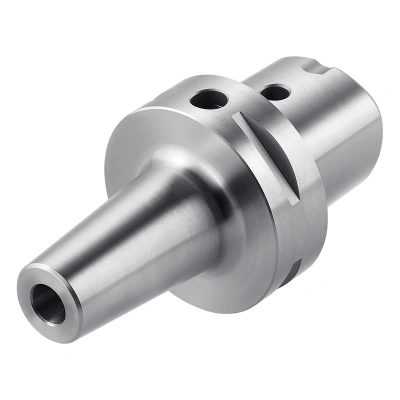
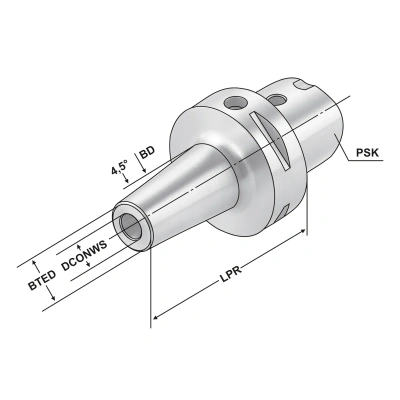
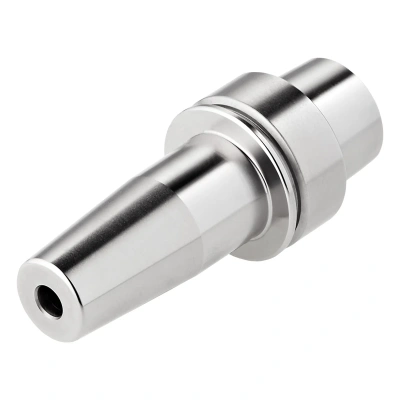
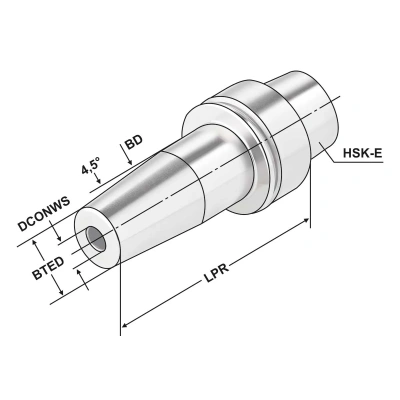
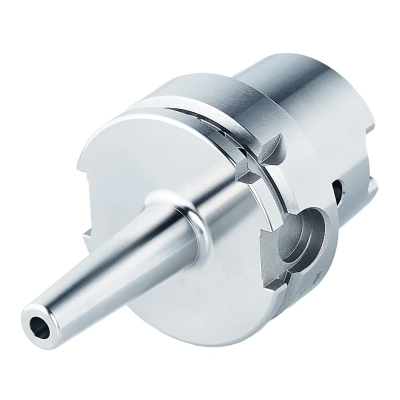
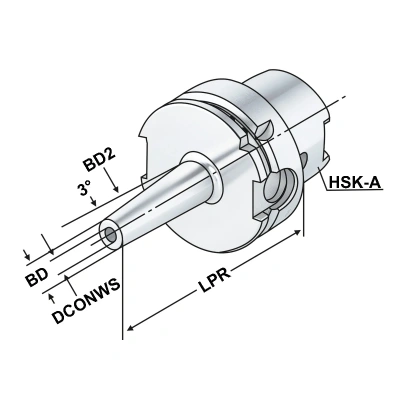
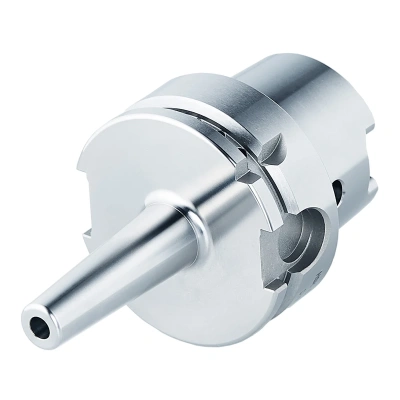
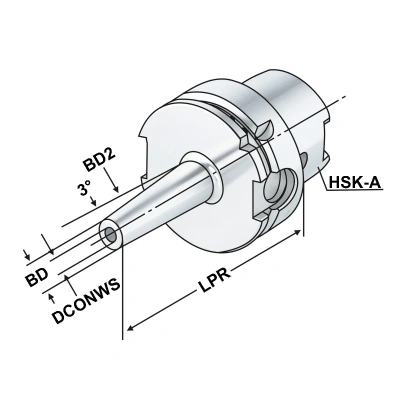
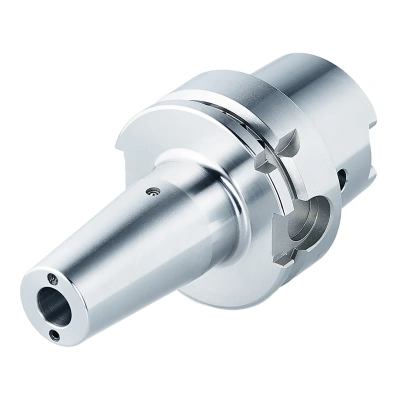
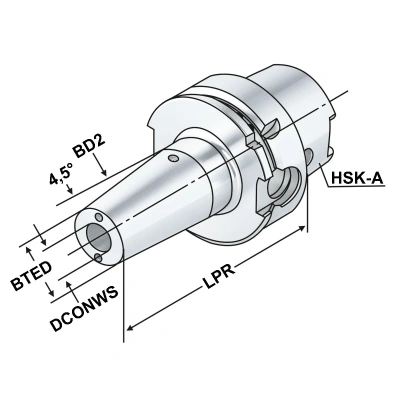
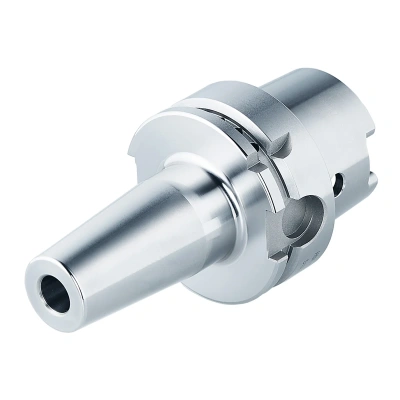
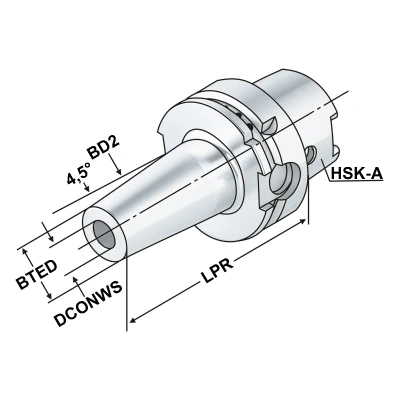
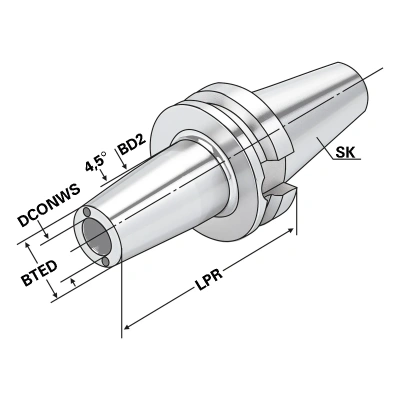
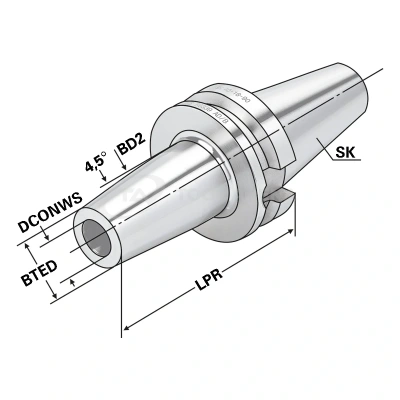
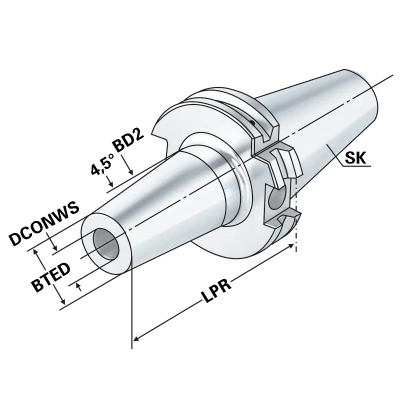
Одна из «суперсил» термопатронов - их геометрическая проходимость. Серии Slim и Mini Shrink имеют угол конуса около 3° и наружный диаметр, сопоставимый с диаметром самой фрезы. Это позволяет обрабатывать глубокие полости пресс-форм, карманы штампов и труднодоступные зоны, куда массивная цанговая гайка просто не влезает. При этом вылет инструмента можно сделать минимальным, что дополнительно увеличивает жёсткость системы и качество обработки.
Что получает поверхность, подшипники и нервная система технолога
Снижение вибраций напрямую отражается на качестве поверхности. Вместо «ряби» и микронеровностей вы получаете Ra 0,56 мкм и меньше без дополнительных чистовых проходов. А отсутствие микроударов продлевает жизнь шпиндельных подшипников на 50% и более. Меньше брака, меньше простоев, меньше седых волос у технолога. Всё это - не эфемерные обещания, а подтверждённые многолетней практикой факты.
Товары
- Комментарии