


.png)


.webp)
.jpg)


Работаем только с юридическими лицами!
Будьте всегда в курсе!
Будьте всегда в курсе!
Узнавайте о скидках и акциях первым
.png "TOOLARENA - интернет-магазин металлорежущего инструмента")
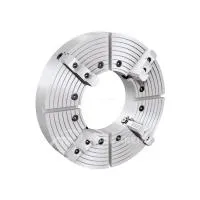
Токарные патроны с независимыми кулачками предназначены для надежного закрепления заготовок на токарных станках с возможностью индивидуальной регулировки положения каждого кулачка. Кулачки перемещаются независимо друг от друга, благодаря чему оператор может точно выставить заготовку относительно оси вращения.
Такая конструкция позволяет закреплять не только круглые, но и квадратные, прямоугольные, литые, кованые и другие заготовки сложной или несимметричной формы. Индивидуальная регулировка также дает возможность специально смещать ось детали относительно оси шпинделя, например при выполнении операций с эксцентриком.
При выборе патрона необходимо учитывать его присоединительные размеры, наружный диаметр, диапазон перемещения и тип кулачков, проходное отверстие, допустимую частоту вращения, массу и класс точности. Особенно важно обеспечить соответствие патрона конструкции шпинделя конкретного станка и требованиям технологической операции.
Читать далее...
Быстрый просмотр
|
Характеристики
|
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||||||||||||||||||||
|
Быстрый просмотр
|
Характеристики
|
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||||||||||||||||||||
|
Быстрый просмотр
|
Характеристики
|
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||||||||||||||||||||
|
Быстрый просмотр
|
Характеристики
|
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||||||||||||||||||||

Быстрый просмотр
|
Характеристики
|
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||||||||||||||||||||
|
Быстрый просмотр
|
Характеристики
|
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||||||||||||||||||||
|
Быстрый просмотр
|
Характеристики
|
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||||||||||||||||||||
|
Быстрый просмотр
|
Характеристики
|
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||||||||||||||||||||

Быстрый просмотр
|
Характеристики
|
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||||||||||||||||||||
|
Быстрый просмотр
|
Характеристики
|
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||||||||||||||||||||
|
Быстрый просмотр
|
Характеристики
|
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||||||||||||||||||||
|
Быстрый просмотр
|
Характеристики
|
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||||||||||||||||||||
|
Быстрый просмотр
|
Характеристики
|
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||||||||||||||||||||

Быстрый просмотр
|
Характеристики
|
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||||||||||||||||||||
|
Быстрый просмотр
|
Характеристики
|
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||||||||||||||||||||
|
Быстрый просмотр
|
Характеристики
|
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||||||||||||||||||||
|
Быстрый просмотр
|
Характеристики
|
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||||||||||||||||||||
|
Быстрый просмотр
|
Характеристики
|
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||||||||||||||||||||
Быстрый просмотр
|
Характеристики
|
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||||||||||||||||||||
|
Быстрый просмотр
|
Характеристики
|
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||||||||||||||||||||
Патрон с независимыми кулачками - это токарное зажимное устройство, в котором каждый кулачок имеет собственный механизм перемещения и может регулироваться отдельно от остальных. Наиболее распространенное исполнение - четырехкулачковый патрон с четырьмя независимо перемещаемыми кулачками.
В отличие от конструкции с общим механизмом перемещения, здесь оператор самостоятельно определяет положение каждого кулачка. Это позволяет не только надежно зажать заготовку, но и выполнить ее точную выверку по индикатору, установить с заданным смещением относительно оси вращения или закрепить деталь, геометрия которой не позволяет использовать обычную цилиндрическую схему базирования.
Четырехкулачковые патроны с независимым перемещением кулачков стандартизованы ГОСТ 3890-82. Стандарт предусматривает различные классы точности и варианты присоединения к шпинделю станка. :contentReference[oaicite:2]{index=2}
Основу конструкции составляет массивный корпус с радиальными направляющими, по которым перемещаются кулачки. Каждый кулачок связан со своим винтовым механизмом. Вращение регулировочного винта приводит к перемещению соответствующего кулачка по направлению к оси патрона или от нее.
Поскольку каждый механизм работает независимо, положение одного кулачка не определяет положение остальных. Оператор может последовательно корректировать их положение, контролируя положение заготовки с помощью измерительного инструмента.
В конструкции патрона также предусмотрены посадочные и присоединительные поверхности, обеспечивающие его установку на шпиндель станка. Конкретное исполнение этих элементов зависит от варианта патрона и конструкции станка.
| Элемент | Назначение |
|---|---|
| Корпус | Обеспечивает жесткость конструкции, содержит направляющие и элементы механизма перемещения. |
| Кулачки | Непосредственно контактируют с заготовкой и создают усилие закрепления. |
| Регулировочные винты | Обеспечивают индивидуальное перемещение каждого кулачка. |
| Направляющие | Обеспечивают радиальное перемещение кулачков и воспринимают рабочие нагрузки. |
| Посадочные поверхности | Служат для точного базирования патрона относительно шпинделя станка. |
Основное преимущество такой конструкции заключается в возможности отдельно управлять положением каждого кулачка. Это дает оператору значительно больше свободы при установке детали.
Например, если заготовка имеет круглую форму, кулачки можно выставить так, чтобы обеспечить минимальное биение поверхности относительно оси шпинделя. При обработке квадратной или прямоугольной детали кулачки устанавливаются непосредственно на ее грани.
Еще более важна эта возможность при обработке эксцентричных деталей. В таком случае заготовка намеренно устанавливается со смещением относительно оси вращения. Независимое перемещение кулачков позволяет сформировать необходимое положение детали без изменения конструкции самого патрона.
Патроны с независимыми кулачками отличаются универсальностью с точки зрения формы заготовки. Они подходят для деталей, которые нельзя или нецелесообразно базировать только по стандартной цилиндрической поверхности.
В зависимости от исполнения патрона и кулачков могут закрепляться:
При этом форма заготовки сама по себе не определяет возможность безопасного закрепления. Необходимо учитывать площадь контакта кулачков, жесткость детали, длину участка зажима, вылет заготовки и возникающие при обработке силы резания.
Одна из наиболее важных областей применения независимого патрона - точная установка детали по индикатору. В отличие от автоматического центрирования, положение заготовки здесь контролируется непосредственно оператором.
После предварительного закрепления заготовку проворачивают вручную и контролируют биение измерительным индикатором. Затем положение отдельных кулачков последовательно корректируют до получения требуемого результата. Для точной работы такая операция позволяет компенсировать положение самой заготовки и установить ее относительно выбранной базовой поверхности.
Технические руководства по работе на токарных станках рекомендуют использовать индикатор именно тогда, когда требуется минимальное биение или повышенная точность установки. :contentReference[oaicite:3]{index=3}
Даже идеально изготовленная деталь может иметь отклонения формы или положения базовой поверхности. Кроме того, реальное биение системы зависит от чистоты посадки, состояния патрона, шпинделя и кулачков.
Индикатор позволяет контролировать не предполагаемое, а фактическое положение заготовки. При необходимости можно выровнять именно ту поверхность, которая должна стать технологической базой для последующей обработки.
При установке круглой заготовки сначала выполняется приблизительное центрирование. После этого деталь слегка закрепляется, чтобы она сохраняла возможность небольшой корректировки.
Далее положение заготовки контролируется индикатором. Противоположные кулачки корректируются попарно, после чего производится повторная проверка. Процесс повторяется до достижения требуемого значения биения.
После точной выверки необходимо окончательно закрепить заготовку и еще раз проверить результат. При этом важно контролировать не только радиальное биение, но и надежность самого зажима.
Независимое перемещение кулачков особенно удобно при работе с деталями квадратного и прямоугольного сечения. Кулачки могут устанавливаться непосредственно на противоположные грани детали, а их положение корректируется индивидуально.
Перед началом обработки необходимо убедиться, что заготовка надежно опирается на рабочие поверхности кулачков и не имеет возможности сместиться под действием сил резания.
Для деталей с неидеальной геометрией особенно важно оценивать фактическую площадь контакта. Нельзя считать достаточным наличие контакта только в одной точке или на небольшом участке поверхности.
Независимые кулачки позволяют намеренно сместить ось обрабатываемой детали относительно оси вращения шпинделя. Это необходимо при выполнении различных эксцентричных операций, когда геометрическая ось детали и технологическая ось обработки не совпадают.
Смещение формируется регулировкой положения отдельных кулачков и контролируется индикатором относительно выбранной базовой поверхности. Такой способ позволяет получить управляемое эксцентричное положение без использования специальной сложной оснастки.
При этом величина смещения должна соответствовать чертежу и технологической документации. При большом эксцентриситете дополнительно возрастает влияние дисбаланса вращающейся системы, поэтому рабочая частота вращения должна выбираться с учетом конкретной установки.
Возможности закрепления зависят от конструкции кулачков. В распространенных конструкциях рабочие поверхности кулачков позволяют выполнять как наружный, так и внутренний зажим.
При наружном зажиме кулачки опираются на внешнюю поверхность заготовки и перемещаются в направлении оси патрона. Такой способ используется для валов, дисков, прутков и других деталей подходящей формы.
При внутреннем зажиме рабочие поверхности кулачков воздействуют на внутреннюю поверхность отверстия. Такой вариант применяется для втулок, колец и других деталей с подходящей геометрией отверстия.
Фактический диапазон каждого способа закрепления необходимо проверять по техническим характеристикам конкретного исполнения патрона и используемых кулачков.
Подбор следует начинать не с самого патрона, а с анализа станка и технологической задачи. Даже подходящий по наружному диаметру патрон может оказаться несовместимым с конкретным шпинделем или не обеспечить необходимый диапазон зажима.
Наружный диаметр влияет на габариты, рабочую зону, массу и возможности установки патрона на станок. Чем крупнее конструкция, тем большее внимание необходимо уделять допустимой нагрузке на шпиндель и предельной частоте вращения.
Патрон следует выбирать таким образом, чтобы его размеры соответствовали станку и типичным заготовкам. Чрезмерно большой патрон не всегда является преимуществом.
Необходимо учитывать минимальный и максимальный размер заготовок, которые планируется устанавливать в патрон. Причем важно смотреть не только на номинальный диапазон, но и на фактическое положение кулачков при закреплении конкретной детали.
Для стабильной обработки желательно, чтобы заготовка удерживалась на достаточной длине рабочих поверхностей, а кулачки находились в рациональном положении относительно корпуса патрона.
Кулачки непосредственно взаимодействуют с заготовкой, поэтому их исполнение необходимо учитывать при подборе. Важно проверить их форму, рабочие поверхности, диапазон перемещения и возможность использования для требуемого способа закрепления.
Для нестандартных деталей особенно важно, насколько рабочая часть кулачков соответствует реальной геометрии заготовки.
Совместимость с передним концом шпинделя является обязательным условием. Для независимых патронов применяются различные варианты исполнения, в том числе непосредственное крепление на фланцевый конец шпинделя и установка через промежуточный фланец. ГОСТ 3890-82 отдельно нормирует соответствующие типы присоединения. :contentReference[oaicite:4]{index=4}
При подборе необходимо проверить присоединительные размеры, центрирующую посадку, расположение крепежных отверстий и соответствие конструкции патрона конкретному шпинделю.
Если станок используется для работы с прутком или длинномерным материалом, необходимо учитывать проходное отверстие патрона. При этом реальная возможность пропуска заготовки определяется всей шпиндельной системой, а не только размером отверстия в патроне.
Максимально допустимые обороты являются критически важным параметром безопасности. При вращении увеличивается влияние массы патрона, дисбаланса и эксцентричного положения заготовки.
Особенно внимательно этот параметр необходимо рассматривать при обработке эксцентричных деталей. Специально смещенная относительно оси шпинделя заготовка создает дополнительный дисбаланс, поэтому режим вращения должен соответствовать конкретной установке.
Масса патрона должна учитываться при оценке допустимой нагрузки на шпиндель. Также необходимо проверить расстояние от патрона до других элементов станка, возможность полного перемещения суппорта и доступ инструмента к детали.
Для независимых четырехкулачковых патронов ГОСТ 3890-82 предусматривает классы точности Н, П, В и А. Класс точности характеризует требования к геометрической точности изготовления патрона и его рабочих поверхностей. :contentReference[oaicite:5]{index=5}
При выборе класса необходимо исходить из реальных требований технологического процесса. Для операций с повышенными требованиями к точности установки желательно использовать соответствующее исполнение патрона, однако класс точности самого патрона не отменяет необходимости правильного монтажа и выверки заготовки.
В стандарте нормируются, в частности, допуски отдельных геометрических параметров и биения опорных поверхностей. При этом для разных классов точности и размеров патронов установлены различные предельные значения. :contentReference[oaicite:6]{index=6}
Паспортная точность патрона и фактическая точность конкретной установки - не одно и то же. На результат влияют сразу несколько факторов:
Поэтому независимый патрон дает оператору возможность получить высокую точность установки, но результат определяется правильностью всей системы «станок - патрон - заготовка».
Увеличение биения после установки детали может быть связано как с самой заготовкой, так и с состоянием оснастки. Наиболее распространенные причины - загрязнение посадочных поверхностей, износ кулачков, повреждение направляющих, неправильная выверка или недостаточно надежное закрепление.
Если биение необходимо минимизировать, сначала следует очистить патрон, кулачки, заготовку и посадочные поверхности. Затем необходимо проверить установку патрона на шпинделе и только после этого выполнять повторную выверку детали по индикатору.
Рабочие характеристики патрона во многом определяются кулачками. Они должны обеспечивать достаточную площадь контакта с заготовкой и соответствовать ее форме и размерам.
При выборе следует проверить:
Для точной работы большое значение имеет также правильное положение кулачков в направляющих. Неправильная установка или смешивание элементов разных комплектов может ухудшить работу механизма и точность закрепления.
Тонкостенные заготовки требуют особого внимания при выборе усилия закрепления. Большое усилие не всегда означает более надежную установку: чрезмерное давление может деформировать стенку детали.
После снятия усилия деформированная заготовка способна изменить геометрию, из-за чего обработанная поверхность выйдет за требуемые допуски. Поэтому при работе с тонкостенными деталями важно правильно выбрать площадь контакта, положение кулачков и усилие зажима.
Литые и кованые заготовки часто имеют неровные или несимметричные поверхности. Независимое перемещение кулачков позволяет подстраивать положение каждого элемента под фактическую геометрию детали.
Перед обработкой необходимо определить технологическую базу и обеспечить надежный контакт заготовки с кулачками. Особое внимание следует уделять устойчивости детали и отсутствию возможности ее смещения при возникновении сил резания.
Независимый патрон особенно полезен там, где геометрия деталей часто меняется. Возможность индивидуального перемещения кулачков позволяет быстро адаптировать оснастку к новой заготовке без применения специального зажимного приспособления под каждую форму детали.
При изготовлении одинаковых деталей процесс настройки можно частично стандартизировать: определить положение кулачков, рабочую базу и последовательность выверки, а затем воспроизводить эти настройки для последующих заготовок.
Для повторяющихся операций также полезно заранее определить положение кулачков по имеющимся рискам или установочным меткам. Однако такие метки следует рассматривать только как средство предварительной установки, а не как замену контролю точности.
Одна из наиболее важных технологических задач, для которых используется независимое перемещение кулачков, - обработка эксцентриков. Заготовку можно установить так, чтобы требуемая поверхность вращалась вокруг оси, смещенной относительно геометрического центра детали.
Для этого сначала определяется требуемое смещение из чертежа или технологической документации. Затем заготовка устанавливается в патрон и положение корректируется по выбранной базовой поверхности с помощью индикатора.
При таком способе особенно важно оценивать баланс вращающейся системы. Чем больше смещение и масса детали, тем существеннее влияние дисбаланса на работу станка и безопасность обработки.
Перед запуском станка необходимо убедиться, что все кулачки надежно зафиксированы, заготовка имеет достаточную длину зажима, а ее положение не создает риска контакта с суппортом, инструментом или другими элементами станка.
После регулировки необходимо убрать ключ или другой инструмент, использовавшийся для перемещения кулачков. Перед включением вращения следует проверить, что никаких посторонних предметов в рабочей зоне не осталось.
При работе с эксцентрично установленной заготовкой необходимо учитывать дополнительный дисбаланс и выбирать частоту вращения с учетом конкретных условий обработки. Номинальные обороты самого патрона нельзя рассматривать отдельно от характеристик станка и фактической установки.
Точность и надежность работы зависят от состояния механизма. В процессе эксплуатации в направляющие и рабочие зоны могут попадать металлическая стружка, пыль и другие загрязнения.
Необходимо регулярно очищать рабочие поверхности и обслуживать механизм в соответствии с документацией на конкретный патрон. Следует контролировать состояние винтов, направляющих, кулачков и посадочных поверхностей.
Признаками необходимости проверки или ремонта могут быть:
Для корректного подбора рекомендуется подготовить следующие данные:
| Параметр | Что необходимо определить |
|---|---|
| Станок | Модель и конструкция переднего конца шпинделя. |
| Крепление | Тип присоединения, посадочные размеры и крепеж. |
| Заготовка | Форма, размеры, материал и поверхность, за которую выполняется зажим. |
| Диапазон зажима | Минимальный и максимальный размер закрепляемых деталей. |
| Кулачки | Конструкция, рабочая поверхность и возможность требуемого способа закрепления. |
| Проходное отверстие | Необходимый размер для прутка или длинномерной заготовки. |
| Точность | Требования к биению и классу точности патрона. |
| Обороты | Максимальная и рабочая частота вращения с учетом заготовки. |
Главная ценность патрона с независимыми кулачками - возможность самостоятельно управлять положением заготовки. Это делает его особенно полезным при обработке деталей сложной формы, несимметричных заготовок и деталей, для которых необходимо точно задать положение относительно оси вращения.
При выборе необходимо одновременно учитывать станок, патрон, кулачки и заготовку. Проверяются присоединительные размеры, диапазон зажима, проходное отверстие, размеры и конструкция кулачков, масса, допустимая частота вращения и класс точности.
Для точной обработки большое значение имеет не только паспортная точность патрона, но и правильность его установки, чистота посадочных поверхностей, состояние кулачков и выверка заготовки по индикатору. Именно поэтому при подборе оснастки следует ориентироваться не на один параметр, а на всю технологическую систему.
При наличии данных о станке, размерах и форме заготовки, требуемой точности и способе обработки можно подобрать исполнение патрона с подходящими присоединительными и рабочими параметрами.

