.png "TOOLARENA - интернет-магазин металлорежущего инструмента")


Система нулевой точки Lang Quick-Point: что она даёт и чего не даёт

Индукционные установки для термоусадки: HAIMER, ZOLLER, BILZ и народные хитрости
Термоусадочная оправка кажется простым решением: нагрели патрон, вставили инструмент, остудили, и готово. На практике именно оборудование для нагрева и охлаждения во многом определяет, насколько стабильно будет работать вся система.
Температура, время нагрева, положение катушки, скорость охлаждения и повторяемость цикла влияют не только на удобство оператора, но и на срок службы оправки, точность установки инструмента и стабильность обработки.
Главное:
Важна повторяемость цикла, а не только мощность установки
В процессе:
Нагрев, охлаждение, настройка и измерение постепенно объединяются в одну систему
Для бизнеса (B2B):
Выбирать установку нужно под реальный технологический процесс, а не по количеству функций
1. Почему газовая горелка не подходит для нагрева термоусадочной оправки
Главная проблема горелки: трудно контролировать температуру всей зоны зажима. Когда термоусадочные оправки только начали активно распространяться, можно было встретить довольно простые способы нагрева: промышленный фен, горелку или даже самодельный нагреватель; встречаются они и сейчас.
Проблема не в самом факте нагрева, а в отсутствии контроля: оператор видит пламя, но не получает нормального контроля температуры. Возможен локальный перегрев, а сильный нагрев пламенем может изменить свойства материала патрона.
Для единичного эксперимента такой подход ещё можно встретить в мастерской, но применять горелку на термоусадочном патроне не следует. Для регулярной работы с точным инструментом ситуация уже совсем иная.

2. Как работает индукционный нагрев термоусадочной оправки

В основе процесса лежит индукционная катушка. Через неё проходит переменный ток, создающий переменное магнитное поле. В металлическом корпусе оправки возникают вихревые токи, а выделяемая при этом энергия превращается в тепло.
Главная особенность такого нагрева: катушку подбирают так, чтобы нагревалась область носика патрона.
Когда корпус термоусадочного патрона нагревается, его внутренний диаметр увеличивается. В этот момент хвостовик фрезы или другого инструмента устанавливается в посадочное отверстие. После охлаждения отверстие сжимается и охватывает хвостовик с натягом: так создаётся усилие зажима.
01
Нагрев:
Расширение посадочного отверстия
02
Установка:
Инструмент вводится в оправку
03
Охлаждение:
Отверстие сжимается на хвостовике
04
Готовый инструмент:
Зажим с натягом
3. HAIMER Power Clamp: от простой станции до цифрового рабочего места
Семейство Power Clamp состоит из трёх линеек, в каждой несколько моделей: от достаточно простых установок до полноценных систем для цифрового производства.

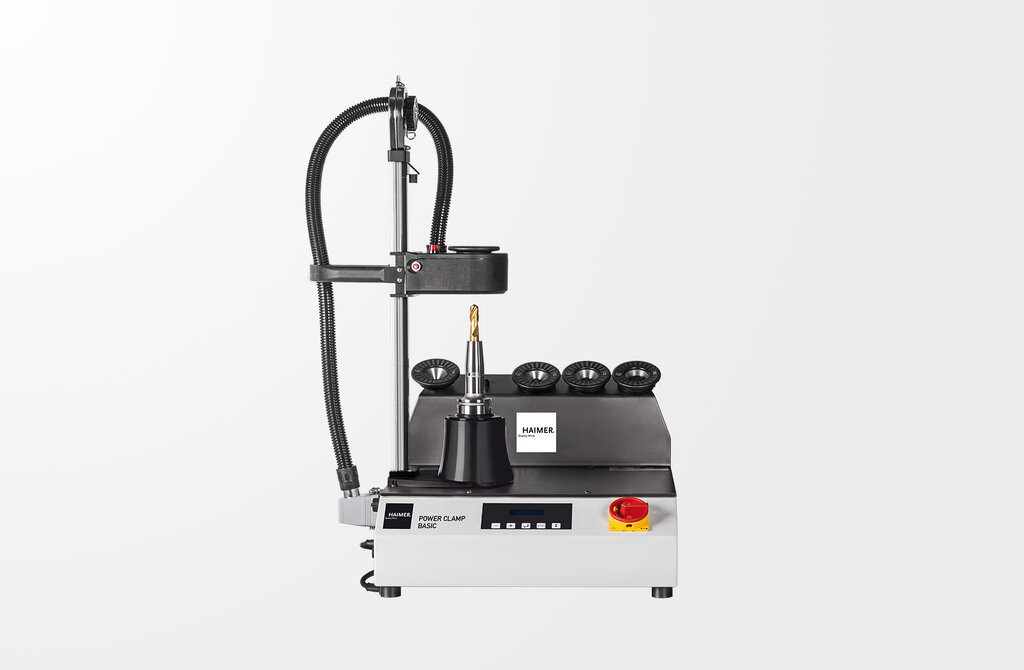
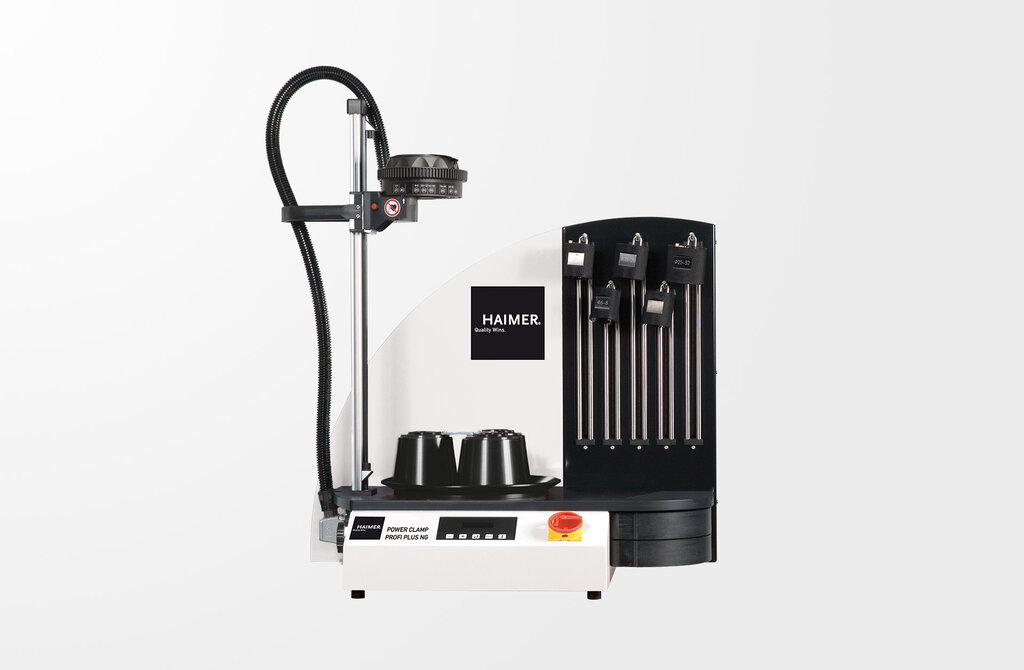
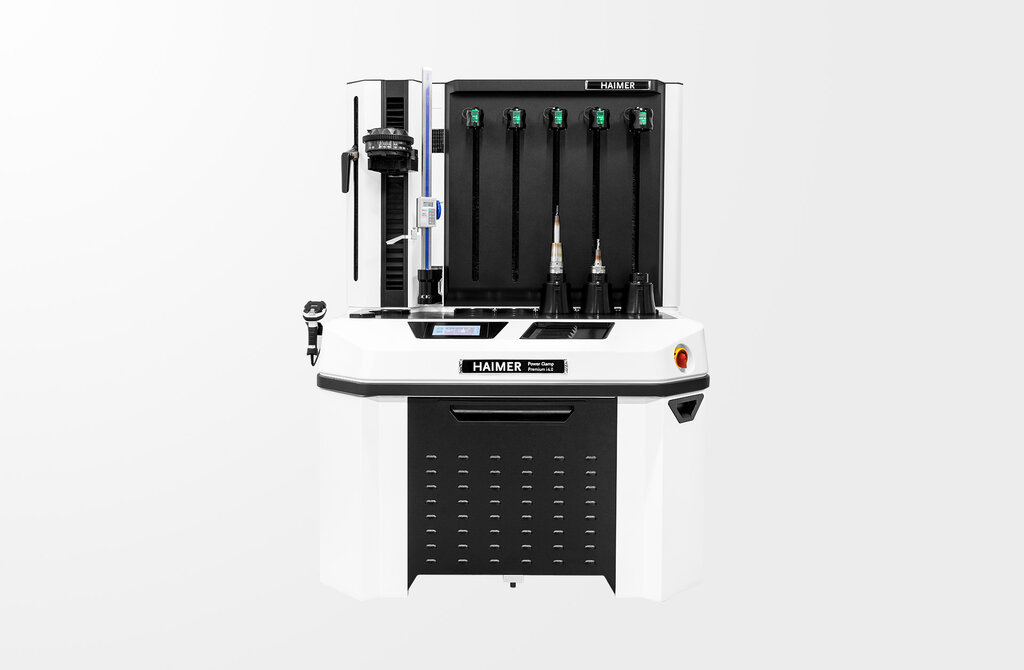
Basic: вариант для небольшого инструментального участка. Здесь важнее простота и понятная работа, чем максимальная автоматизация.
Profi: следующий уровень, когда термоусадка выполняется регулярно и необходимо сократить время вспомогательных операций.
i4.0: уже часть цифрового процесса подготовки инструмента. В зависимости от конфигурации система может использовать считывание двухмерных штрихкодов (Data Matrix, сканер по запросу), программное обеспечение с сенсорным интерфейсом и автоматизацию отдельных операций.
Термоусадка на HAIMER Power Clamp
Видео HAIMER.
4. Что дают катушки NG от HAIMER
Катушки NG (New Generation) позволяют автоматизировать часть настройки процесса и быстрее подготавливать инструмент к нагреву. Здесь термин «интеллектуальная катушка» (HAIMER) получает практический смысл.
В моторизованном исполнении катушка сама перемещается в необходимое положение и подстраивается под параметры оправки; она работает на линии i4.0 вместе со сканером, который считывает параметры из кода Data Matrix.
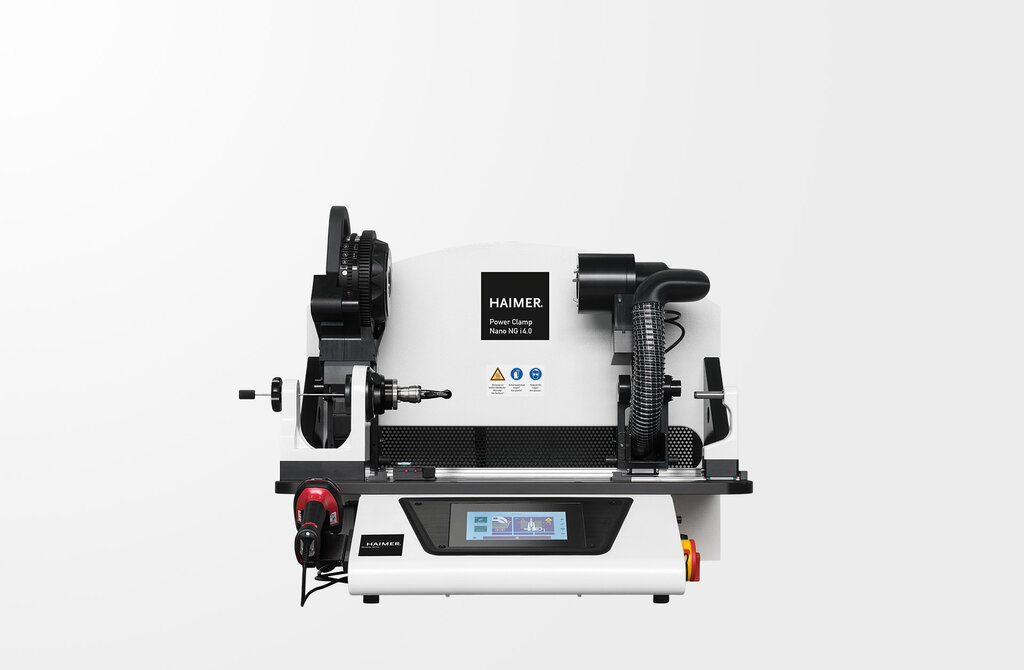


Автоматическая термоусадка на Power Clamp Sprint i4.0
5. ZOLLER powerShrink: контроль и световая индикация процесса

У ZOLLER помимо самого индукционного нагрева большое внимание уделено визуальному сопровождению процесса.


После нагрева одна из частых ошибок выглядит очень просто: оператор считает, что патрон уже можно брать или устанавливать, хотя он ещё слишком горячий, и получает ожог.
Именно поэтому визуальная индикация кажется мелочью только до тех пор, пока установкой пользуется один оператор в одну смену. В реальном производстве, где людей несколько и инструмент готовится десятки раз в день, уменьшение числа неоднозначных действий становится самостоятельным преимуществом.
6. Измерять и греть одновременно: когда нужны комбинированные решения

Если инструментов десятки, обычной термоусадочной станции может быть достаточно. Если же речь идёт о большом количестве предварительно настроенных инструментов для многошпиндельных станков или серийного производства, возникает другая задача: не просто закрепить инструмент, а сразу получить сборку с заданным вылетом и подтверждёнными размерами.
Для этого ZOLLER предлагает redomatic - комбинированную систему для измерения, настройки и термоусадки инструмента.
Операция 1:
Установка инструмента
Операция 2:
Термоусадка
Операция 3:
Охлаждение
Операция 4:
Измерение и контроль
7. Установки BILZ ThermoGrip: от базовых моделей до тяжёлой серии
Линейка оборудования BILZ ThermoGrip охватывает задачи от базовых до высокопроизводительных.


8. Виды охлаждения термоусадочной оправки и почему важна скорость охлаждения
О нагреве говорят постоянно, однако именно скорость охлаждения во многом определяет реальную производительность участка термоусадки. Если на предприятии инструмент переоснащается десятки раз за смену, медленное охлаждение превращается в главное препятствие, хотя многое зависит от компоновки установки.
После нагрева необходимо одновременно решить три задачи:
- 01. Как можно быстрее отвести тепло от посадочного отверстия.
- 02. Охлаждать способом, который допускает производитель патрона и установки.
- 03. Обеспечить стабильный натяг и повторяемый результат.

Применяют три основных подхода к охлаждению:


Важно: скорость охлаждения во многом определяет количество инструментов, которое участок способен выпустить за час. Способ охлаждения должен соответствовать конструкции конкретной установки и рекомендациям производителя оправки.
9. Большие диаметры и нестандартные задачи

Большой диаметр термоусадочного патрона требует уже другого подхода. У стандартной установки может просто не хватить мощности или физического пространства катушки.
Поэтому предлагают специальные усиленные конфигурации и катушки.
Здесь особенно важно не перепутать максимальный диаметр с реальной производственной задачей. Если, например, на условном предприятии 90% инструмента находится в диапазоне от 6 до 20 миллиметров, возможность работать с очень крупными оправками может использоваться всего несколько раз в месяц.
Как выглядит усадка крупной оправки
10. Народные хитрости: чего лучше не делать
Эти приёмы встречаются в цехах, но греют медленнее индукции и не дают такого контроля температуры. Горелку на термоусадочном патроне применять не следует.
«Можно просто погреть феном»
Промышленный фен нельзя считать полноценной заменой индукционной установке: он не даёт такого контроля температуры.
«Горелкой быстрее»
Мнение, что горелкой быстрее, неверно: пламя греет патрон медленнее индукции. Дело не только в скорости, но и в распределении тепла: возможен локальный перегрев. Применять горелку на термоусадочном патроне не следует.
«Один режим подходит всем»
Нет, один режим подходит не всем: на процесс влияют геометрия патрона, диаметр зажима, размер конуса, материал и допуски.
Безопасность
- В отверстии перед нагревом не должно быть масла и СОЖ (смазочно-охлаждающей жидкости): они могут вытолкнуть инструмент или растрескать патрон.
- Не греть повторно неостывший патрон: он может перегреться и разрушиться.
- Патрон местами очень горячий: работать в перчатках и защитных очках, не вынимать его из установки, пока он не остынет.
- Металлические предметы, например кольца и цепочки, держать вдали от катушки. Людям с кардиостимулятором работать на установке нельзя, а во время её работы им надо держаться не ближе 1 метра.
- Если вредных для здоровья паров избежать нельзя, их нужно удалять вытяжкой.

11. Как выбрать установку для своего производства
Вместо вопроса «HAIMER, ZOLLER или BILZ?» полезнее сначала ответить на несколько технических вопросов.
| Параметр | Что определить | Почему это важно |
|---|---|---|
| Диаметр инструмента | Основной диапазон и максимум | Определяет подходящую конфигурацию и катушку |
| Количество операций | Циклов в день или за смену | Позволяет оценить требуемую производительность |
| Охлаждение | Воздушное, контактное или прямое жидкостное | Влияет на длительность всего цикла и пропускную способность |
| Вылет инструмента | Нужна ли точная предварительная настройка | Определяет необходимость интеграции с измерением |
| Автоматизация | Сканирование, программное обеспечение, цифровой учёт | Снижает количество ручных операций |
| Тип производства | Единичное или серийное | Влияет на экономический эффект автоматизации |
Небольшой участок
При небольшом количестве операций в день часто нет смысла переплачивать за максимальную автоматизацию.
Активная инструментальная зона
Когда операций много, на первый план выходят скорость охлаждения, удобство катушки и сокращение ручных настроек.
Серийное производство
При большом количестве однотипных инструментов становятся интересны идентификация, цифровые параметры и интеграция с управлением инструментом.
Требуется точный вылет
Здесь уже стоит оценивать комбинированные решения, где термоусадка и измерение объединены в одном рабочем процессе.
12. Как оценить экономический эффект от термоусадочной установки
Стоимость такой установки имеет смысл считать не только через цену самого оборудования. Для расчёта окупаемости стоит учитывать количество усадок в день, среднее время одного цикла, стоимость часа работы оператора, последующую наладку инструмента и частоту повторных установок. Главный экономический эффект может появляться вообще не на этапе нагрева.
01
Экономия времени оператора
02
Сокращение времени подготовки инструмента
03
Снижение количества ручных операций
04
Меньше повторных настроек и корректировок

Итог: чем различаются подходы HAIMER, ZOLLER и BILZ
Индукционная термоусадка давно перестала быть просто способом нагреть патрон.
Современная установка объединяет нагрев, охлаждение, настройку инструмента, идентификацию данных и, в некоторых конфигурациях, измерение.
HAIMER делает акцент на модульности и цифровой интеграции, ZOLLER - на сочетании термоусадки с измерением и визуальной помощи оператору, а BILZ - на автоматизации и жидкостном охлаждении.
А выбирать конкретное решение стоит после анализа собственного процесса: какие оправки используются, сколько циклов выполняется за смену, какие диаметры рабочие и сколько времени сотрудники тратят на подготовку каждого инструмента.
Подбор оборудования
Нужна установка для термоусадки под конкретное производство?
При выборе важен не только производитель установки, но и диапазон диаметров, тип оправок, количество операций, требуемое охлаждение и необходимость предварительной настройки инструмента.
- Комментарии