.png "TOOLARENA - интернет-магазин металлорежущего инструмента")

Пресеттер для станков с ЧПУ: как он работает и когда окупается
Каждая смена заказа на станке с ЧПУ начинается с паузы: шпиндель стоит, пока наладчик готовит инструмент. Он ставит оправку и привязывает инструмент по длине и радиусу, то есть сообщает стойке, где именно находится вершина режущей кромки. Потом проверяет биение, снимает пробный проход, замеряет деталь и вводит коррекцию. Если размер не сошёлся, круг приходится повторять, и всё это время станок не режет.
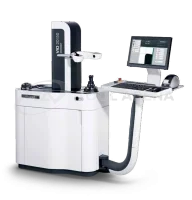
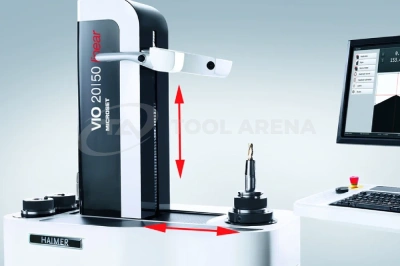
Пресеттер, или прибор предварительной настройки инструмента, выносит эту работу из рабочей зоны станка. Это отдельный измерительный стенд: на нём сборку «оправка с инструментом» измеряют и настраивают, пока станок обрабатывает предыдущую деталь. К шпинделю она приходит уже с известными вылетом, то есть расстоянием от базы оправки до вершины инструмента, и радиусом. Режимы резания при этом остаются прежними, и весь выигрыш получается за счёт более короткой наладки на станке.

Что измеряет пресеттер
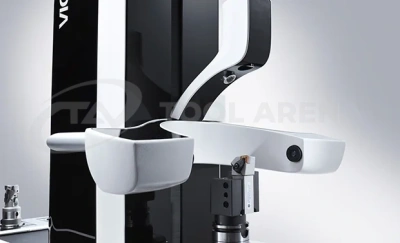
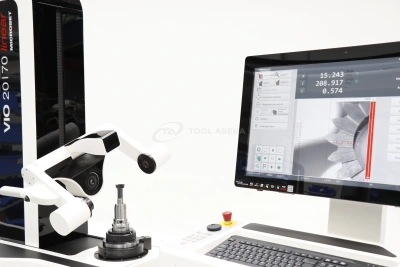
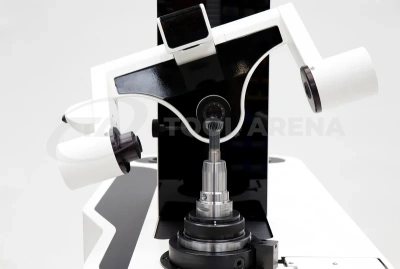
Камера пресеттера видит силуэт режущей кромки и по нему находит положение вершины относительно базы оправки. Из этого прибор получает длину по оси Z, диаметр по режущим кромкам или радиус по оси X, а также углы. Именно эти числа потом уходят в коррекции, то есть в поправки, с помощью которых стойка ЧПУ учитывает реальные размеры инструмента. Помните, что набор измерений зависит от оптики, диапазона и комплектации прибора: не каждая модель умеет всё, и это лучше выяснить до покупки.


Расточную головку на пресеттере доводят до размера микрометрическим винтом, глядя прямо на экран, поэтому в станке остаётся только проверить готовое отверстие. Токарный резец тоже можно измерить: прибор покажет положение его вершины и радиус при вершине. Но для этого нужна оснастка под ваши резцовые блоки, чтобы закрепить их на приборе.
Биение, то есть отклонение режущих кромок от оси вращения, тоже видно ещё до станка: сборку вращают на шпинделе пресеттера и смотрят, как ведёт себя кромка. Если инструмент плохо сел в цанговый патрон, вы заметите это здесь, а не по разбросу диаметров на третьей детали. В отражённом свете та же камера показывает и сколы на кромке.
Интерфейс, базирование и что искажает результат
Все размеры пресеттер отсчитывает от базы оправки, то есть от её конуса и привалочного торца, которым она прилегает к шпинделю. Поэтому шпиндель прибора или сменный адаптер на нём должен повторять интерфейс станка: SK, BT, CAT, HSK нужного типоразмера. Если на участке работают станки с разными конусами, разными типоразмерами - то под каждый тип понадобится свой адаптер.
По той же причине точность измерения зависит от чистоты базовых поверхностей. Стружка на конусе или забоина на торце сдвигают оправку, прибор честно измеряет этот сдвиг как настоящий размер, и ошибка через коррекцию повторяется в каждой детали партии. Исправить плохую оправку пресеттер не может, зато вовремя покажет, что с ней что-то не так.
Часто забывают, что и сам пресеттер нужно периодически калибровать по эталонной оправке, то есть сверять с образцом, размеры которого точно известны. Без калибровки прибор может стабильно и незаметно ошибаться на одну и ту же величину, и эта ошибка уйдёт во все измерения подряд. Второй частый промах связан с термоусадкой, когда оправку нагревают, вставляют в неё инструмент и он оказывается зажат, как только металл остывает. Измерять такую сборку можно только остывшей: горячая оправка ещё расширена, и длина, записанная на неё, разойдётся с реальным размером, когда металл остынет. Если термоусадка в вашем процессе уже есть, пропишите это требование в регламенте отдельным пунктом. Подробнее о самой технологии мы писали в статье о термоусадке инструмента.
Как измерения попадают на станок
Цифры на экране пресеттера станку ничего не дают, пока не попадут в таблицу коррекций на стойке ЧПУ, причём именно в тот номер инструмента, под которым оправка встанет в шпиндель. Если в этой цепочке что-то перепутать, например номер оправки, станок возьмёт размеры другого инструмента, и вся точность измерения пропадёт.

Способ передачи данных выбирают отдельно, напрямую с самим прибором он не связан. Проще всего наклеить на оправку этикетку с размерами, а коррекции оператор введёт на стойке вручную. Следующий уровень - передача на стойку по сети или через USB с помощью постпроцессора, то есть программы, которая переводит данные пресеттера в формат конкретной модели ЧПУ. Быстрее всего работает считывание штрихкода или RFID-метки (радиочипа) на оправке. Но для этого нужны совместимые стойка и считыватель, а свободный USB-порт на стойке сам по себе ничего не гарантирует.
Откуда берётся экономия времени

Откуда берётся выигрыш, хорошо видно на расточной операции из каталога HAIMER Microset. Без предварительной настройки вся наладка на станке занимала 250 секунд. В это время входило всё: расточить отверстие, измерить его диаметр и глубину, посчитать коррекцию, подстроить инструмент, а затем ввести коррекцию, проконтролировать отверстие и зажать инструмент. Когда головку заранее настроили на пресеттере, на станке остались только ввод коррекции, контроль отверстия и зажим, и вся наладка заняла 70 секунд. Значит, 72% - это сокращение всей наладки этой операции, считая и шаги, которые остались на станке. Помните, что это один конкретный процесс: переносить такую цифру на свой участок нельзя, её нужно замерить у себя.
Сэкономленные секунды приносят деньги, только если станок тратит освободившееся время на работу. Когда очереди заказов нет, короткая наладка просто превратится в простой, и выпуск не вырастет. Поэтому пресеттер быстрее окупается там, где заказы короткие, инструмент меняют часто, а станок стоит дорого. На длинной серии, где инструмент меняют редко, эффект заметно меньше.
Кейс: как пресеттер изменил работу контрактного производства
Американский контрактный производитель деталей долго сомневался, нужен ли пресеттер цеху, где заказы постоянно меняются. А менялись они действительно часто: по опубликованным данным ZOLLER, на восьми фрезерных и трёх токарных станках предприятия делали по 20-30 разных заказов в день, и наладка шла почти без перерыва.
По словам владельца, привязка инструмента и контроль биения отнимали от 30 до 60 минут на каждый заказ. Одна ручная проверка радиального биения занимала 1-5 минут на инструмент, и если в заказе было 15 инструментов, только на неё уходило около 45 минут. С оптическим пресеттером та же проверка стала укладываться меньше чем в пять минут. Учтите, что это оценка владельца для его собственного процесса, и как норматив времени измерения её использовать нельзя.
В 2019 году, первом году работы с пресеттером, выручка предприятия выросла на 300 тысяч долларов, а в следующем ещё на 700 тысяч. Большую часть прироста владелец объяснил тем, что процессы стали эффективнее, а станки производительнее. Но считать эти деньги чистой экономией или прибылью от пресеттера нельзя: вклад самого прибора отдельно никто не считал.
Самый скептически настроенный сотрудник сам сравнил ручную привязку с измерением на пресеттере и, как рассказывает владелец, уже через неделю к старому способу не возвращался. Поменялся и порядок работы в цехе: следующий заказ теперь готовят, пока станок ещё обрабатывает текущую деталь.
Кому он окупается быстро, а кому пока нет
Выгода от пресеттера равна произведению двух величин: как часто на станке меняют наладку и сколько стоит минута его простоя. Если обе велики, прибор окупается за месяцы. Если обе малы, окупаемость растягивается на годы. Отказываться от пресеттера из-за этого не обязательно, просто ждать от него быстрой отдачи в таком цехе не стоит.
Окупается быстро
Мелкие и средние партии, когда заказ меняется несколько раз за смену и под каждый нужно собрать по нескольку инструментов. Дорогой обрабатывающий центр, где минута простоя стоит заметных денег. И станок стабильно загружен заказами, так что освободившееся время сразу уходит в работу.
Эффект меньше
Длинные серии, где инструмент меняют редко. Станок, который и так простаивает без заказов: короткая наладка лишь удлинит его простой. Участок, где наладка уже короткая, потому что инструмент измеряют щупом или лазером прямо в станке.
Как рассчитать окупаемость пресеттера
Начинать расчёт стоит с хронометража, то есть с замера времени на реальных операциях, а цену прибора подставлять уже потом. Для типовых операций засеките, сколько длится наладка без пресеттера и сколько времени остаётся на станке, когда инструмент настроен заранее. Границы замера в обоих случаях должны быть одинаковыми: от начала подготовки инструмента до момента, когда станок готов продолжать обработку. Если сравнить полную ручную наладку с одним оптическим измерением на пресеттере, часть работы останется за кадром, и выигрыш получится завышенным.
Считать удобнее всего в циклах наладки. Если без пресеттера вы делаете пробный проход, замер отверстия и подстройку оправки, вся эта связка и есть один цикл, и число циклов в смену нужно брать именно для неё. Время и количество должны быть в одних единицах: если время замерено на целый заказ, то и считайте заказы, а не отдельные фрезы, иначе экономия умножится на число инструментов.
Разбор на условном примере
Возьмём условный участок: 10 станков работают в одну смену 200 рабочих дней в году, и на каждом за смену проходит 20 циклов наладки инструмента. Время цикла сокращается с 4,2 до 1,2 минуты, это цифры из расточного примера выше, переведённые в минуты.
Циклов наладки в год: 20 × 10 × 1 × 200 = 40 000.
Высвобожденное время: (4,2 − 1,2) × 40 000 ÷ 60 = 2 000 часов в год.
При ценности машино-часа 150 BYN годовой эффект: 2 000 × 150 = 300 000 BYN.
Если прибор вместе с внедрением обойдётся в 200 000 BYN, он окупится примерно за 8 месяцев.
Цены и число станков здесь условные, поэтому для своего участка подставьте собственные цифры в калькулятор ниже. В общем виде расчёт выглядит так:
Расчётная модель
Циклов наладки в год = циклов на один станок за смену × число станков × число смен в сутки × рабочих дней в году.
Высвобожденные часы в год = (время цикла без пресеттера − время цикла с готовым инструментом) × циклов наладки в год ÷ 60.
Годовой эффект = высвобожденные часы × ценность продуктивного машино-часа.
Срок окупаемости в месяцах = (цена пресеттера + затраты на внедрение) ÷ годовой эффект × 12.
Больше всего споров вызывает стоимость машино-часа. Бухгалтерская себестоимость для расчёта не подходит: амортизация, аренда и часть зарплат никуда не денутся, даже если наладка станет короче. Поэтому берите маржу с деталей, которые станок дополнительно выпустит за освободившееся время, или те затраты, которые действительно исчезнут. Учтите и упрощения модели: пятилетний итог считается без дисконтирования, то есть без поправки на то, что будущие деньги стоят меньше сегодняшних, без затрат на обслуживание и при неизменном эффекте все пять лет. Экономию труда наладчика и снижение брака добавляйте в расчёт, только если у вас есть собственные замеры, иначе одну и ту же экономию легко посчитать дважды.
Калькулятор окупаемости
Подставьте вместо примерных значений замеры своего участка. Все суммы в BYN.
Парк и загрузка
Время наладки
Деньги
Итог за 5 лет
-
Годовой эффект × 5 − цена пресеттера − затраты на внедрение. Без дисконтирования. Если цена не указана, она не вычитается.
Циклов наладки в год
-
Высвобожденные часы в год
-
Годовой эффект, BYN
-
Окупаемость, месяцев
-
Введите ценность машино-часа и цену пресеттера, чтобы рассчитать экономический эффект.
Что учесть при выборе и внедрении
Выбирая пресеттер, начните с габаритов своих сборок: длины, диаметра и массы. Учтите, что адаптер под вашу систему крепления забирает часть хода по оси Z, поэтому смотрите на диапазон, который останется вместе с адаптером. Если вы хотите осматривать кромку на сколы, уточните, есть ли у модели отражённый свет. В паспорте сравнивайте по отдельности две характеристики: повторяемость измерения, то есть насколько совпадают результаты повторных замеров одного и того же инструмента, и биение шпинделя самого пресеттера. Это разные величины, и сложить их в одну общую «точность» нельзя.
Выбор между ручным и автоматизированным пресеттером зависит от того, сколько инструмента через него проходит. Небольшому участку хватает ручного прибора. Автофокус и автоматические циклы измерения окупаются, когда через пост идёт много инструмента или когда результат не должен зависеть от опыта оператора.
Способы передачи данных в стойку
| Способ | Что нужно | Ограничение |
|---|---|---|
| Этикетка и ручной ввод | Ничего, кроме дисциплины оператора | Риск опечатки при вводе коррекции |
| Постпроцессор, сеть или USB | Постпроцессор под модель ЧПУ, сетевой доступ | Нужна настройка под конкретную стойку |
| Штрихкод или RFID | Совместимая стойка, считыватель, метки на оправках | Самый дорогой вариант внедрения |
Закладывая бюджет, помните, что сам прибор - только часть расходов. К нему добавятся адаптеры под интерфейс ваших оправок, калибровочный комплект, обучение людей, а также наполнение базы инструмента и маркировка оправок. Место для пресеттера тоже готовят заранее: прибор нужно защитить от вибраций, загрязнения и резких перепадов температуры, а под тяжёлую напольную модель проверить основание. Конкретные требования указаны в руководстве выбранной модели.
Когда пресеттер заработает, оператору на станке останется поставить готовую сборку, загрузить данные и проверить первую деталь. Тогда повторите хронометраж на тех же операциях, по которым считали окупаемость, и пересчитайте результат. Так у вас будут цифры собственного участка вместо данных из чужого кейса.
Частые ошибки внедрения
- Сборку измеряют не в том виде, в каком она встанет в станок: без удлинителя или переходника, а то и в другом положении. Прибор выдаёт точные цифры, но для другой сборки, и в станке инструмент окажется не там, где его ждёт программа.
- Перед измерением не чистят базовые поверхности оправки. Грязь или забоина уходят в коррекцию как настоящий размер и затем повторяются в каждой детали.
- Пресеттер не калибруют регулярно (раз в год) по эталону. Прибор начинает стабильно смещать все измерения на одну и ту же величину, и по самим цифрам на экране этого не заметно.
- Никого не назначили ответственным за пресеттер и не написали регламент работы с ним. В итоге прибор простаивает, а наладчики по привычке продолжают настраивать инструмент в станке.
- Не ведут базу инструмента и не маркируют оправки. Тогда данные с пресеттера трудно однозначно привязать к нужному номеру в стойке, и коррекция может уйти не тому инструменту.
Подобрать пресеттер под ваш участок
Чтобы мы могли предварительно оценить задачу, расскажите, сколько у вас станков, как часто меняется инструмент, из чего состоят инструментальные сборки и как вы планируете передавать данные в стойки ЧПУ.
Частые вопросы
Что такое пресеттер и для чего он нужен?
Это прибор, на котором режущий инструмент в оправке измеряют и настраивают вне станка. Он определяет длину, диаметр, радиус, углы и биение сборки. Пока инструмент готовят на пресеттере, станок продолжает обработку, а наладчик потом ставит в шпиндель уже измеренную сборку.
Пресеттер ускоряет обработку детали?
Нет, режимы резания остаются прежними. Пресеттер сокращает время наладки на станке, то есть те минуты, когда станок не режет.
Чем пресеттер лучше датчика или лазера в станке?
Встроенные системы тоже измеряют инструмент и следят за его износом, но работают в рабочей зоне, и на время измерения станок останавливается. Пресеттер готовит инструмент параллельно с обработкой. При этом встроенный датчик не становится лишним: контролировать износ прямо в процессе обработки он по-прежнему помогает.
Какие бывают пресеттеры?
Пресеттеры различаются измерительным диапазоном, оптикой и степенью автоматизации: есть ручные модели, а есть приборы с автофокусом и автоматическими циклами измерения. Бывают варианты для фрезерного, расточного и токарного инструмента, а набор функций зависит от конкретной модели.
Как выбрать пресеттер?
Начните с самых крупных сборок: прибор должен принять их максимальные длину, диаметр и массу. Затем определите интерфейс оправок (SK, BT, HSK и другие), какие измерения вам нужны, сколько инструмента проходит через участок и как данные будут попадать в стойку ЧПУ. Если нужна помощь, опишите задачу, и мы подберём модель.
Сколько стоит пресеттер?
Цена зависит от измерительного диапазона, оптики, степени автоматизации, комплекта адаптеров и способа передачи данных. Чтобы назвать точную сумму, нам нужны параметры вашего инструмента и участка: по ним мы подготовим коммерческое предложение.
Окупится ли пресеттер на небольшом участке или одном станке?
Зависит от того, как часто меняются заказы и будет ли станку чем заняться в освободившееся время. Подставьте свои замеры в калькулятор выше, и он покажет срок окупаемости именно для вашего участка.
Подойдёт ли пресеттер для токарных станков?
Да, но для резцовых блоков нужна подходящая оснастка, а набор измерений зависит от модели. И то и другое стоит уточнить до заказа.
Нужно ли сразу подключать пресеттер к стойке ЧПУ?
Нет. Начать можно с этикеток и ручного ввода, а автоматическую передачу данных добавить позже. Только перед этим проверьте, совместимы ли оборудование и программное обеспечение.
Влияет ли состояние оправок на точность измерения?
Да. Стружка на конусе, забоины на торце или оправка, поставленная на прибор с перекосом, искажают результат, и ошибка попадает в коррекцию. Поэтому перед измерением базовые поверхности чистят и проверяют.
Нужно ли ждать, пока оправка остынет после термоусадки, перед измерением?
Да. Горячая оправка ещё расширена, и длина, записанная на неё, сместится, когда металл остынет до комнатной температуры. Поэтому измеряют только остывшую сборку.
Какие данные нужны для расчёта окупаемости?
Понадобятся замеры времени наладки до и после внедрения, число циклов наладки, станков и смен, рабочие дни в году, цена прибора, затраты на внедрение и обоснованная ценность машино-часа.
Товары
-
 Под заказ
.webp "Haimer UNO Autofocus - устройство настройки инструмента")
.webp "Haimer UNO Autofocus - устройство настройки инструмента")
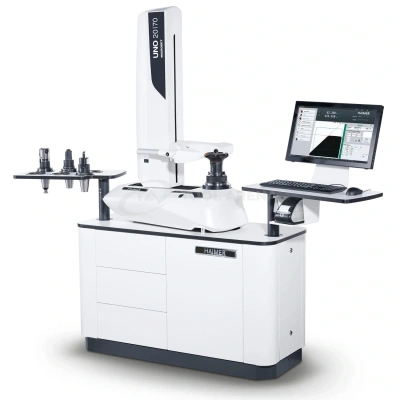
.webp "Haimer UNO Autofocus - устройство настройки инструмента")
- Комментарии