.png "TOOLARENA - интернет-магазин металлорежущего инструмента")

Резьбонарезные манипуляторы


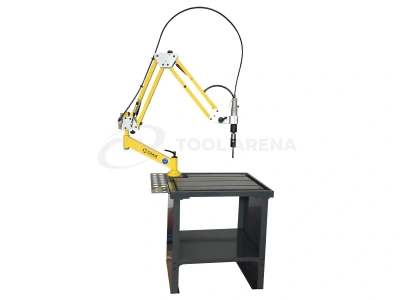
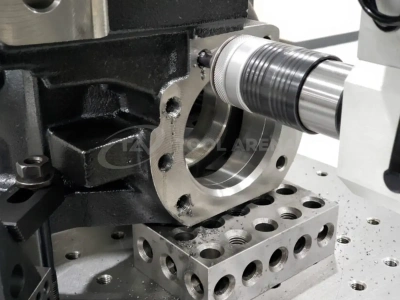
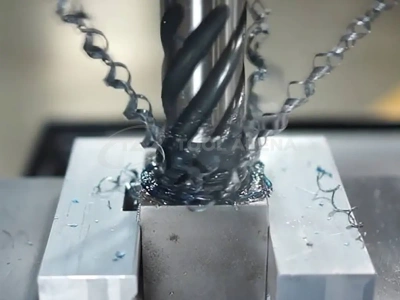
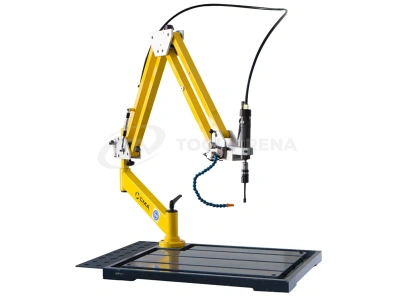
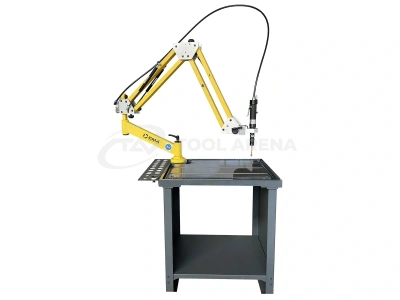
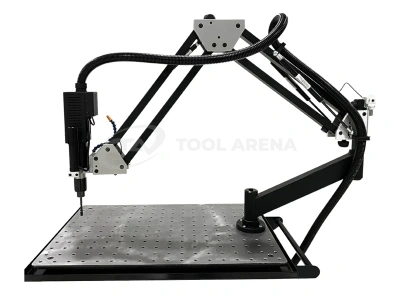
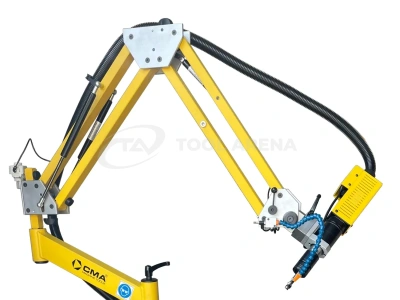
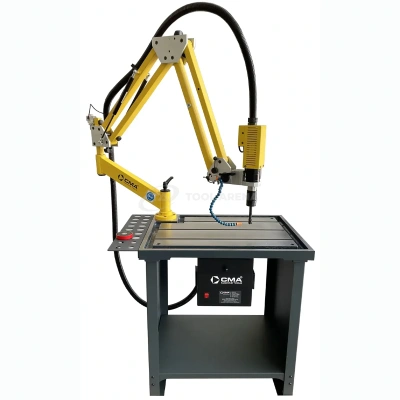
Резьбонарезные манипуляторы - оборудование для механизированного нарезания внутренней резьбы в металлических деталях, заготовках и сборочных конструкциях. Они оснащаются электродвигателем или пневмоприводом и шарнирной рукой, которая позволяет быстро позиционировать метчик относительно подготовленного отверстия.
Манипуляторы применяются в серийном и мелкосерийном производстве, инструментальных и ремонтных цехах, на предприятиях металлообработки. Оборудование упрощает нарезание большого количества резьбовых отверстий, снижает физическую нагрузку на оператора и помогает выдерживать правильное положение метчика. В зависимости от модели доступны различные диапазоны резьбы, рабочие радиусы и возможности настройки скорости, крутящего момента и глубины нарезания.
|
Новинка 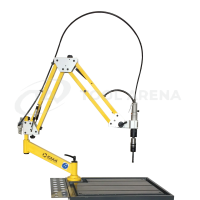
Быстрый просмотр
|
|
Головка
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
|
|
Новинка 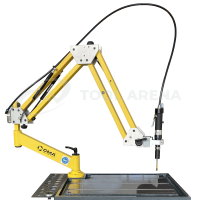
Быстрый просмотр
|
|
Головка
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
|
|
Новинка
Быстрый просмотр
|
|
Головка
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
|
|
Новинка 
Быстрый просмотр
|
Характеристики
|
Головка
Сенсорное программирование
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||
|
Новинка 
Быстрый просмотр
|
Характеристики
|
Головка
Сенсорное программирование
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||
|
Новинка 
Быстрый просмотр
|
Характеристики
|
Головка
Сенсорное программирование
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||
|
Новинка 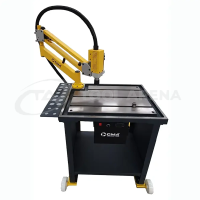
Быстрый просмотр
|
Характеристики
|
Головка
Сенсорное программирование
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||


Быстрый просмотр
|
Характеристики
|
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||||||||||||||||||

Быстрый просмотр
|
Характеристики
|
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||||||||||||||||||


Быстрый просмотр
|
Мощный электрический резьбонарезной манипулятор для нарезания крупных резьб с подачей масла MR-DS30P
Характеристики
|
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||||||||||||||||||
|
Быстрый просмотр
|
Характеристики
|
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||||||||||||||||||
|
Быстрый просмотр
|
Характеристики
|
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||||||||||||||||||


Быстрый просмотр
|
Характеристики
|
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||||||||||||||||||

Быстрый просмотр
|
Характеристики
|
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||||||||||||||||||


Быстрый просмотр
|
Характеристики
|
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||||||||||||||||||
|
Быстрый просмотр
|
Характеристики
|
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||||||||||||||||||


Быстрый просмотр
|
Характеристики
|
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||||||||||||||||||


Быстрый просмотр
|
Характеристики
|
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||||||||||||||||||

Быстрый просмотр
|
Характеристики
|
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||||||||||||||||||


Быстрый просмотр
|
Характеристики
|
Получить предложение
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
| ||||||||||||||||||
Показать еще
Резьбонарезные манипуляторы: назначение и принцип работы
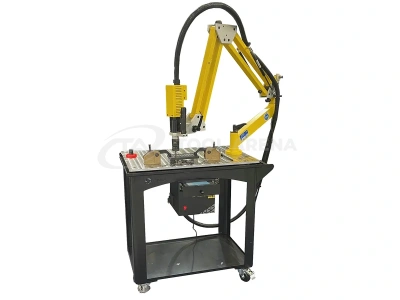
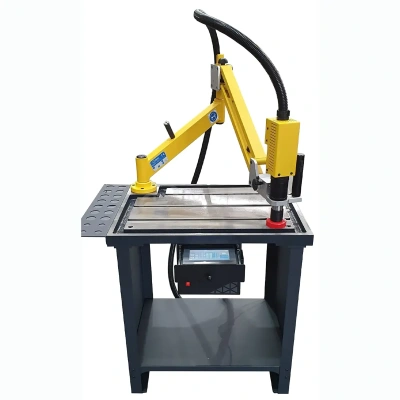
Резьбонарезной манипулятор - это установка для механизированного нарезания внутренней резьбы с помощью метчиков. Основой конструкции служит приводной шпиндель, закреплённый на подвижной шарнирной руке. Такая конструкция позволяет перемещать инструмент в пределах рабочей зоны и подводить его непосредственно к отверстию, в котором необходимо нарезать резьбу.
В отличие от обычного ручного инструмента, оператору не приходится постоянно удерживать метчик и контролировать его положение относительно детали. Шарнирный механизм облегчает позиционирование шпинделя и помогает выдерживать соосность инструмента с отверстием. Это особенно удобно при обработке крупных заготовок, листового металла, сварных конструкций и деталей с большим количеством резьбовых отверстий.
Принцип работы достаточно прост: оператор устанавливает подходящий метчик в держатель, совмещает его с предварительно подготовленным отверстием и запускает привод. Шпиндель вращает инструмент в направлении нарезания резьбы, а после достижения заданной глубины меняет направление вращения для выхода метчика. В зависимости от конструкции установки реверс и остановка выполняются автоматически или управляются оператором.
Резьбонарезные манипуляторы используют при производстве металлических корпусов, рам, кронштейнов, фланцев, станочных деталей и других изделий, в которых требуется нарезать внутреннюю резьбу. Они подходят для единичного, мелкосерийного и серийного производства.
Основные виды резьбонарезных манипуляторов
При выборе оборудования в первую очередь обращают внимание на тип привода. По этому признаку манипуляторы делятся на электрические и пневматические. Также установки различаются конструкцией шарнирной руки, рабочим радиусом, способом крепления и возможностями регулировки положения шпинделя.
Электрические резьбонарезные манипуляторы
В электрических моделях используется электродвигатель, который приводит во вращение шпиндель с установленным метчиком. Такие установки подходят для производственных участков, где важны стабильность рабочих параметров и возможность настройки процесса нарезания резьбы.
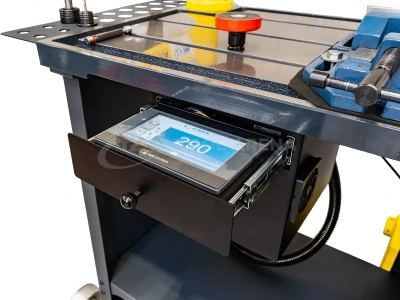
В зависимости от модели оборудование может оснащаться электронной системой управления, дисплеем и программируемыми режимами работы. Оператор получает возможность регулировать частоту вращения, задавать глубину нарезания, ограничивать крутящий момент и сохранять параметры обработки для повторного использования.
Некоторые модели поддерживают автоматический цикл нарезания резьбы. После достижения заданной глубины шпиндель переключается на обратное вращение и выводит метчик из отверстия. Это удобно при обработке большого количества однотипных деталей.
Преимущества электрических манипуляторов:
- Регулировка частоты вращения шпинделя в зависимости от размера резьбы и материала заготовки.
- Возможность настройки крутящего момента и ограничения нагрузки на метчик.
- Управление глубиной нарезания и автоматическим реверсом в моделях с соответствующей системой управления.
- Отсутствие необходимости в подключении к пневматической магистрали.
- Возможность сохранения рабочих программ в моделях с программируемым контроллером.
Электрические установки целесообразно рассматривать для производств с регулярной загрузкой оборудования, повторяющимися операциями и широким диапазоном используемого резьбового инструмента.
Пневматические резьбонарезные манипуляторы
В пневматических моделях вращение шпинделя обеспечивает пневмодвигатель, работающий от сжатого воздуха. Такие установки отличаются сравнительно небольшой массой приводного узла и простой конструкцией. Для работы требуется подключение к производственной пневматической сети с параметрами давления и расхода воздуха, указанными производителем оборудования.
Направление вращения шпинделя переключается в соответствии с конструкцией пневмопривода. Во многих исполнениях управление выполняется непосредственно на рабочей головке. В зависимости от модели предусмотрена регулировка скорости и установка необходимого направления вращения.
Преимущества пневматических манипуляторов:
- Небольшая масса и удобство перемещения рабочей головки.
- Простая конструкция привода.
- Быстрое переключение между операциями нарезания резьбы и вывода метчика.
- Возможность применения на участках с уже существующей системой подачи сжатого воздуха.
- Удобство использования при обработке крупных деталей и конструкций, которые сложно перемещать к стационарному оборудованию.
При выборе пневматической модели необходимо учитывать не только рабочее давление, но и производительность компрессора, пропускную способность магистрали, характеристики фильтра и регулятора давления. Недостаточный расход воздуха может привести к снижению рабочих характеристик привода.
Электрические и пневматические установки могут выполнять одинаковые операции, однако выбор между ними зависит от требуемой степени управления процессом, характеристик производственного участка и условий эксплуатации.
Конструкция и особенности резьбонарезных манипуляторов
Несмотря на различия между моделями, большинство резьбонарезных манипуляторов имеют несколько основных узлов, от которых зависят удобство работы, точность позиционирования и технологические возможности установки.
- Приводной узел. Электрический или пневматический двигатель, обеспечивающий вращение метчика. Его мощность и крутящий момент определяют возможности оборудования по нарезанию резьбы различных размеров.
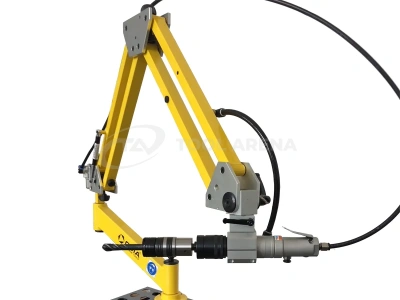
- Шарнирная рука. Подвижная конструкция с одним или несколькими сочленениями, которая позволяет перемещать рабочую головку по всей доступной зоне обработки. Конструкция должна обеспечивать плавное перемещение и достаточную жёсткость при работе.
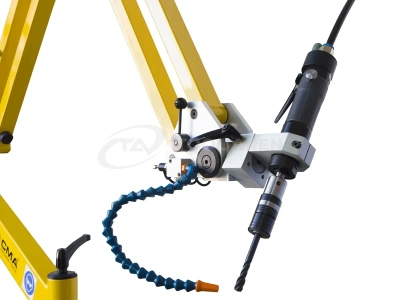
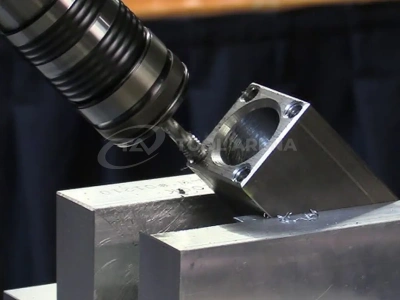
- Рабочая головка. Узел, в котором размещены шпиндель, элементы управления и механизм крепления инструмента. У некоторых моделей предусмотрена возможность изменения угла наклона головки.
- Держатель метчика. Предназначен для установки и фиксации резьбонарезного инструмента. Для ускорения замены используются быстросменные адаптеры и цанговые системы.
- Предохранительная муфта. В зависимости от комплектации держатель может иметь муфту ограничения крутящего момента. Она помогает защитить метчик от перегрузки при заклинивании инструмента или превышении допустимого сопротивления резанию.
- Основание или крепёжный узел. Обеспечивает фиксацию установки на рабочем месте или непосредственно на обрабатываемой конструкции.
Количество шарниров и рабочий радиус
Резьбонарезные манипуляторы выпускаются с различными вариантами шарнирной конструкции. В двухзвенных и трёхзвенных системах рабочая головка может перемещаться в нескольких направлениях, что позволяет обслуживать отверстия, расположенные на значительном расстоянии друг от друга.
Один из основных параметров оборудования - рабочий радиус, или максимальная зона досягаемости шпинделя. Он показывает, на каком расстоянии от точки крепления можно выполнять обработку. Чем больше обрабатываемая деталь и расстояние между отверстиями, тем внимательнее нужно подходить к выбору рабочего радиуса.
При этом важна не только максимальная досягаемость. Следует убедиться, что в пределах всей необходимой рабочей зоны головка сохраняет удобное положение, а рука обеспечивает достаточную жёсткость для выбранного размера метчика.
Крепление оборудования
Способ установки манипулятора зависит от характера производства и размеров обрабатываемых деталей.
- Стационарное крепление. Манипулятор устанавливается на рабочий стол, стойку или специальное основание. Подходит для постоянного рабочего места с повторяющимися операциями.
- Магнитное основание. Позволяет закрепить оборудование непосредственно на стальной поверхности детали или конструкции. Особенно удобно при обработке крупногабаритных изделий, которые невозможно разместить на обычном рабочем столе. Применимость зависит от материала, геометрии и требований производителя к поверхности крепления.
- Передвижной рабочий стол. Позволяет организовать отдельное рабочее место с возможностью перемещения установки по цеху.
Перед эксплуатацией необходимо убедиться в надёжности крепления основания. Люфт, недостаточная жёсткость или смещение оборудования во время работы ухудшают качество резьбы и повышают риск поломки метчика.
Как выбрать резьбонарезной манипулятор
При подборе оборудования следует учитывать характеристики деталей, применяемые метчики и организацию рабочего места. Максимальный размер резьбы сам по себе не определяет производительность и пригодность установки для конкретной задачи.
1. Диапазон нарезаемой резьбы
Первое, с чего следует начать, - определить минимальный и максимальный размеры резьбы, которые необходимо нарезать. Для метрической резьбы обычно указывается диапазон, например M3-M16 или M5-M24.
Важно учитывать, что заявленная максимальная резьба часто определяется для конкретного материала, например конструкционной стали. При обработке нержавеющих, легированных или других труднообрабатываемых материалов необходимый крутящий момент может быть существенно выше. Поэтому следует проверять допустимые параметры не только по диаметру, но и по материалу заготовки.
2. Крутящий момент и скорость вращения
Крутящий момент определяет способность привода вращать метчик под нагрузкой. Его необходимое значение зависит от диаметра и шага резьбы, механических свойств материала, конструкции метчика, глубины отверстия и условий отвода стружки.
Для крупных резьб обычно требуется больший крутящий момент и меньшая частота вращения. Для небольших диаметров, напротив, могут использоваться более высокие скорости. Поэтому при выборе нужно сопоставить диапазон регулировки оборотов с технологическими режимами применяемого инструмента.
Особое внимание стоит уделить наличию системы ограничения крутящего момента. Предохранительная муфта в держателе или электронный контроль нагрузки помогают уменьшить вероятность поломки метчика при его заклинивании. Однако такая защита не заменяет правильного выбора инструмента, подготовки отверстия и настройки режима обработки.
3. Рабочий радиус и размеры заготовок
Определите габариты деталей и расположение отверстий, в которых будет нарезаться резьба. Манипулятор должен обеспечивать доступ ко всем необходимым точкам без перестановки основания или самой заготовки.
При выборе учитывайте:
- Максимальное расстояние от места крепления до наиболее удалённого отверстия.
- Расположение отверстий на поверхности детали.
- Необходимость обработки различных сторон заготовки.
- Возможность работы с горизонтальными и наклонными поверхностями.
- Свободное пространство вокруг детали для перемещения шарнирной руки.
Если приходится часто обрабатывать крупные сварные конструкции, рамы и листовые заготовки, стоит рассмотреть модель с увеличенным рабочим радиусом или магнитным основанием.
4. Возможность изменения угла обработки
Для большинства стандартных операций требуется нарезание резьбы перпендикулярно поверхности детали. Однако в некоторых конструкциях отверстия располагаются на наклонных или боковых поверхностях.
В таких случаях необходимо проверить возможность поворота рабочей головки. Некоторые манипуляторы имеют многопозиционную головку с регулировкой угла, в том числе для работы под углом 90 градусов к обычному положению шпинделя. Возможность наклонного позиционирования зависит от конкретной конструкции и не предусмотрена у всех моделей.
5. Тип управления и автоматизация
Для небольшого количества отверстий может быть достаточно простой установки с ручным управлением. При постоянной обработке однотипных деталей полезны дополнительные функции:
- Регулировка скорости вращения шпинделя.
- Настройка и контроль крутящего момента.
- Задание глубины нарезания резьбы.
- Автоматическое переключение направления вращения.
- Сохранение параметров для разных операций.
- Подсчёт выполненных циклов.
Такие возможности помогают стандартизировать процесс и уменьшить количество ручных настроек при переходе между разными типоразмерами резьбы.
6. Держатели и совместимость с метчиками
Перед покупкой нужно проверить, какие типы и размеры метчиков поддерживает шпиндель. Важны тип посадки, размеры хвостовиков и наличие подходящих цанг или быстросменных адаптеров.
Быстросменные держатели сокращают время замены инструмента при переходе между разными размерами резьбы. Предохранительная муфта также может быть встроена непосредственно в адаптер. При интенсивной работе это полезная опция для защиты дорогостоящего резьбонарезного инструмента.
Сравнение электрических и пневматических моделей
| Критерий | Электрические | Пневматические |
|---|---|---|
| Привод | Электродвигатель | Пневмодвигатель |
| Энергоснабжение | Электрическая сеть | Подача сжатого воздуха |
| Регулировка параметров | Возможны электронная настройка скорости, момента и глубины | Зависит от конструкции пневмопривода и системы управления |
| Управление циклом | Ручное или автоматическое, в зависимости от модели | Обычно более простое управление |
| Особенности | Широкие возможности настройки рабочих параметров | Простая конструкция, небольшая масса приводного узла |
| Подходящие условия | Работа с повторяющимися операциями и регулируемыми режимами | Производственные участки с готовой пневматической инфраструктурой |
Выбор метчиков для резьбонарезного манипулятора
Качество готовой резьбы зависит не только от характеристик установки. Большое значение имеет правильный выбор метчика с учётом материала заготовки, геометрии отверстия и требуемой глубины резьбы.
Для работы с манипуляторами обычно применяются машинные метчики, рассчитанные на механизированное нарезание резьбы. При подборе инструмента следует учитывать стандарт резьбы, её диаметр и шаг, материал метчика, покрытие и геометрию режущей части.
Метчики для сквозных отверстий
При обработке сквозных отверстий важно обеспечить отвод стружки в направлении выхода инструмента. Для таких операций часто применяются метчики со спиральным наконечником, который направляет стружку вперёд по ходу нарезания. Конкретная геометрия выбирается с учётом обрабатываемого материала и условий резания.
Метчики для глухих отверстий
При нарезании резьбы в глухих отверстиях необходимо учитывать ограниченную глубину и пространство для размещения стружки. Для этой задачи часто используют метчики со спиральными канавками, которые выводят стружку обратно из отверстия.
Также важно правильно подобрать длину заходной части метчика. Чем меньше её длина, тем ближе к дну отверстия можно получить полноценный профиль резьбы. При этом необходимо оставить достаточное пространство для отвода стружки и выхода инструмента.
Формирующие метчики
Для некоторых материалов применяются бесстружечные формирующие метчики. Они получают резьбу за счёт пластического деформирования материала, без образования обычной режущей стружки.
Формирование резьбы может обеспечить хорошее качество поверхности и исключить проблемы с удалением стружки из отверстия. Однако такой инструмент предъявляет особые требования к материалу заготовки и диаметру предварительно подготовленного отверстия. Для его работы также требуется соответствующий крутящий момент, поэтому совместимость с резьбонарезным манипулятором необходимо проверять отдельно.
При подборе метчиков для любой установки важно соблюдать рекомендации производителя инструмента по скорости, смазочно-охлаждающей жидкости и диаметру предварительного отверстия.
Особенности технологии нарезания резьбы
Даже правильно подобранный манипулятор не гарантирует качественный результат без соблюдения технологии обработки. Перед началом работы следует проверить подготовку отверстия, положение инструмента и рабочие параметры привода.
- Подготовка отверстия. Диаметр сверления выбирают по таблицам производителя метчика для конкретного размера и шага резьбы. Для формирующих метчиков используются другие значения, чем для режущих.
- Удаление заусенцев. Входное отверстие должно быть подготовлено для правильного захода метчика. При необходимости выполняется небольшая фаска.
- Установка метчика. Инструмент должен быть надёжно зафиксирован в подходящем держателе. Необходимо проверить правильность посадки и отсутствие повреждений хвостовика.
- Позиционирование. Ось шпинделя совмещают с осью отверстия. Боковая нагрузка при входе метчика может привести к его перекосу или поломке.
- Настройка режима. Выбирают скорость вращения, направление и другие доступные параметры в соответствии с материалом и рекомендациями производителя метчика.
- Смазка. Применяют подходящую смазочно-охлаждающую жидкость, если она предусмотрена технологией обработки.
- Контроль результата. Готовую резьбу проверяют соответствующим резьбовым калибром или другим предусмотренным методом контроля.
При обработке глухих отверстий особенно важно правильно настроить глубину нарезания. Необходимо учитывать длину заходной части метчика, требуемую глубину полноценной резьбы и расстояние до дна отверстия. Недостаточное пространство может привести к упору инструмента и его поломке.
Преимущества применения резьбонарезных манипуляторов на производстве
Использование резьбонарезных установок позволяет организовать отдельный участок для выполнения резьбовых операций и сократить объём ручного труда.
- Сокращение времени обработки. Позиционирование шпинделя с помощью шарнирной руки упрощает переход между отверстиями. Особенно заметна экономия времени при обработке деталей с большим количеством резьбовых соединений.
- Снижение физической нагрузки. Оператору не требуется вручную удерживать метчик и выполнять всю операцию ручным инструментом.
- Улучшение повторяемости. При правильной настройке оборудования и соблюдении технологии проще поддерживать одинаковые условия нарезания резьбы.
- Работа с крупными заготовками. Манипулятор можно позиционировать относительно неподвижной детали, что удобно при обработке рам, листов и сварных конструкций.
- Снижение риска поломки инструмента. Правильное позиционирование, подходящий режим и применение предохранительной муфты помогают уменьшить вероятность перегрузки метчика.
Часто задаваемые вопросы
Можно ли нарезать резьбу в глухих отверстиях?
Да. Для этого применяются подходящие метчики с геометрией, обеспечивающей отвод стружки из отверстия. Также необходимо правильно настроить глубину обработки и учитывать запас до дна отверстия.
Можно ли нарезать резьбу под углом?
Да, если конструкция манипулятора предусматривает наклон или поворот рабочей головки. Допустимые углы и варианты позиционирования указываются в технической документации конкретной модели.
Какой максимальный размер резьбы можно нарезать?
Возможности зависят от модели, типа привода, мощности и крутящего момента. Для разных установок диапазон может существенно отличаться. При выборе следует учитывать материал заготовки и характеристики используемого метчика.
Подходит ли один манипулятор для разных размеров резьбы?
Да. При наличии совместимых цанг или быстросменных держателей на одной установке можно работать с метчиками разных размеров в пределах допустимого диапазона оборудования.
Как выбрать между электрической и пневматической моделью?
Электрические модели стоит рассматривать при необходимости регулировки скорости, момента и глубины обработки, а также программирования рабочих циклов. Пневматические установки подходят для участков, оснащённых системой подачи сжатого воздуха, где востребованы простота конструкции и удобство работы.
Подбор резьбонарезного манипулятора для производственных задач
Для правильного выбора оборудования необходимо учитывать не только максимальный размер резьбы, но и реальные условия эксплуатации. Имеют значение материал деталей, количество отверстий, их расположение, требуемая глубина обработки и организация рабочего места.
При подборе резьбонарезного манипулятора рекомендуется заранее определить следующие параметры:
- Размеры и стандарты резьбы, которые необходимо нарезать.
- Материалы обрабатываемых деталей.
- Тип отверстий: сквозные или глухие.
- Максимальная глубина нарезания резьбы.
- Габариты заготовок и необходимый рабочий радиус.
- Количество резьбовых отверстий за смену.
- Предпочтительный тип привода и доступные источники энергоснабжения.
Эти данные позволяют определить необходимый диапазон крутящего момента, скорость вращения шпинделя, конструкцию шарнирной руки и комплектацию держателей. Грамотно подобранный резьбонарезной манипулятор помогает организовать удобный и производительный участок нарезания внутренней резьбы с учётом конкретных задач предприятия.


.png)


.webp)
.jpg)


Работаем только с юридическими лицами!
Будьте всегда в курсе!
Будьте всегда в курсе!
Узнавайте о скидках и акциях первым
Новости
Все новости
30 сентября 2026
Досрочная поставка червячных фрез ESGI для Минского моторного завода
25 сентября 2026
Поздравляем с профессиональным праздником - Днём машиностроителя!
31 августа 2026
ООО «Промсфера» - 10 лет успешной работы
